С постепенным созреванием таких процессов, как материал без распыления, внутреннее оформление и распыление внутри модуля, традиционный путь производства « литья и формования, а затем обработки поверхности» меняется.Это изменение стало первым в области автомобильной отделки.
В прошлом передняя решетка, стойка декоративной панели, корпус зеркала заднего вида и другие внешние детали после завершения инъекции, часто также должны пройти полировку, распыление, отверждение и другие многоканальные процессы после обработки;Сегодня часть поверхностных эффектов начинает достигаться на стадии формования.
Возьмем, к примеру, распыление внутри модуля PUR (полиуретан): после завершения инъекции основного материала второе покрытие PUR вводится непосредственно на поверхность пластмассы, детали, извлеченные из отвержденной модели, имеют собственное покрытие и больше не нуждаются в распылении. Таким образом, декоративный слой интегрируется в процесс литья,Сокращение объема отходов при последующей обработке и сокращение сроков доставки.
Тем не менее, изменение пути производства автомобильной отделки - это всего лишь микрокосм изменений в отрасли.Тенденция к тому, что процессы заднего прохода были « скомпилированы», тихо началась,Все больше производителей начинают задумываться о возможности интеграции процессов. Декорация поверхности, интеграция встроенных деталей, многокомпонентная сборка как три типичных направления процесса заднего хода, несет на себе основную тяжесть, чтобы стать частью сочетания с литьем.
Три вида задних процессов, которые включены в цепочку инъекции
Декорация поверхности, интеграция встроенных деталей, многокомпонентная сборка, они когда - то были независимыми процессами после инъекции и теперь интегрированы вертикально в цепочку инъекции. Ядром этого изменения является не просто « меньше одного процесса», а то, чтобы позволить большему количеству функций продукта завершить в процессе одного формования, тем самым уменьшая последующие переходы, сборку и повторную обработку.
Когда цепочка литья инъекций поставляет объект, от одной формованной детали до более высокой степени завершения деталей или даже готовой продукции, спрос на инъекционную машину, естественно, изменился. Требования, которые когда - то "играли быстро" "играли стабильно" "играли хорошо", все еще применяются, но на этой основе,« Один мультиплекс» также стал включаться в список потребностейА.
отАвтоматическая интеграцияОтвет Чжэньсионга.
Когда процесс заднего прохода постоянно интегрируется в « сборку», то, что нужно клиенту, - это больше не просто машина для литья, которая может быть стабильно сформирована, а набор возможностей, которые позволяют продукту в целом формироваться один раз. Именно этим и занимается Чжэньсон.Не ограничивайте себя ролью поставщика оборудования, а объединяйте оборудование, процессы и возможности автоматизации вокруг цели « доставки готовой»А.
ПАРТ 01Технологическая схема IMRПеренос декоративной поверхности
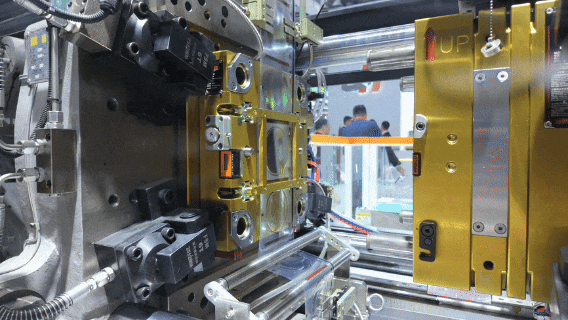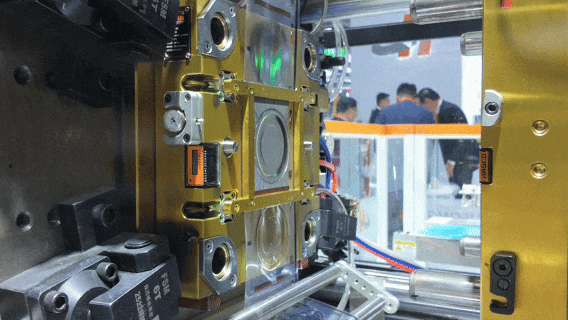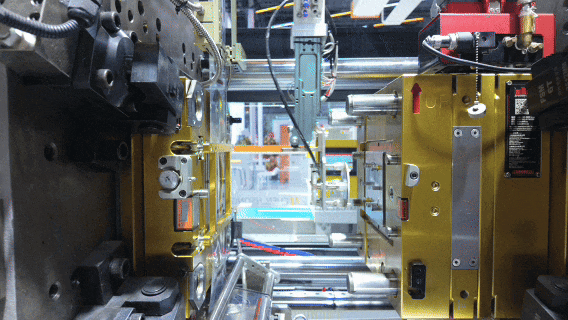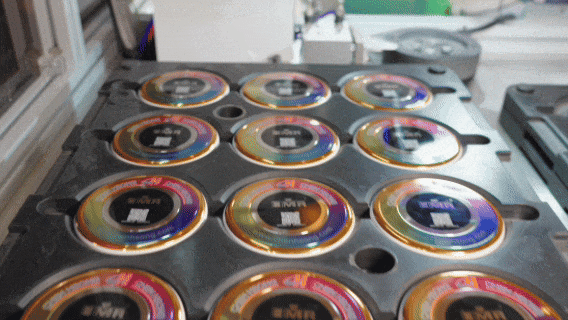
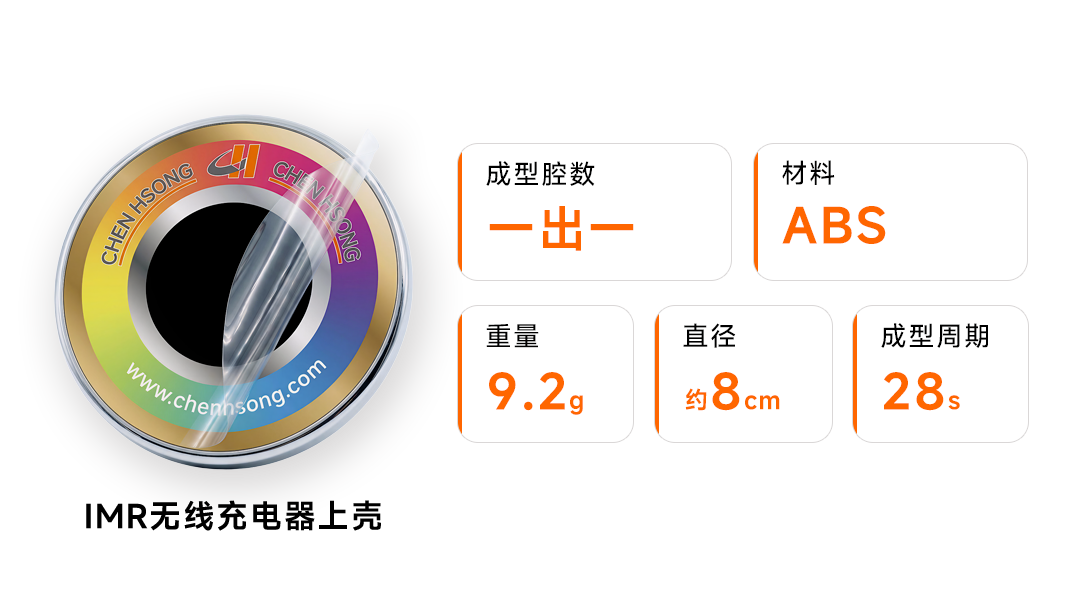
Окно транслитерации процесса IMR короткое, передача рисунка от тонкой пленки к поверхности пластика происходит за несколько секунд до открытия модели, инъекция, сохранение давления и отслоение носителя почти синхронизированы. Это требует, чтобы устройство контролировало давление инъекции и силу синтеза до миллисекундной точности, и любое небольшое смещение или колебание давления может непосредственно привести к переделке рисунка, размыванию края или даже провалу транскрипции. Кроме того, декоративный слой IMR будет подвергаться прямому воздействию на поверхность продукта после перепечатки, и чистота формовочной среды не менее важна.
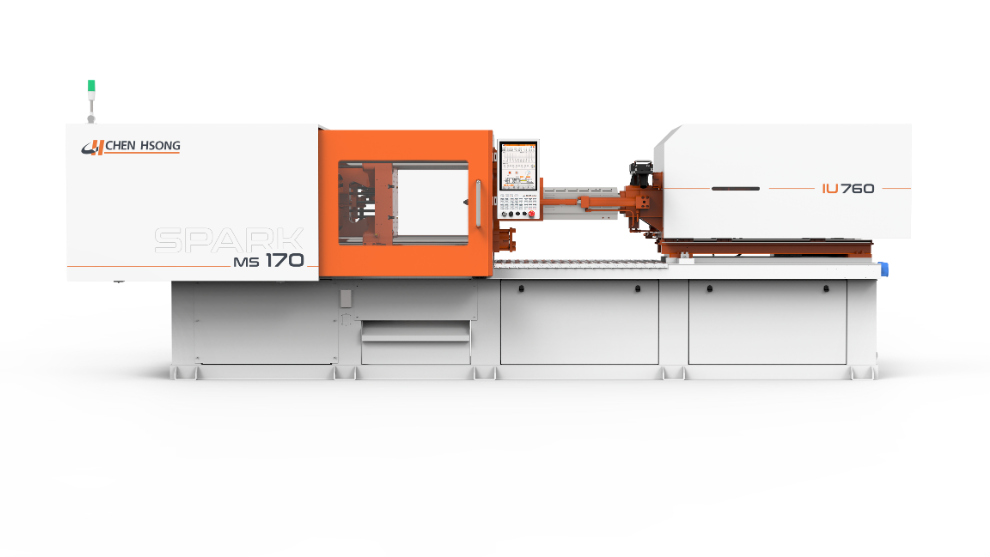
Электролитический инъекционный станок SPARK AE × IMR
Процесс производства
Информация о продукции
Основные моменты программы
1. Устройство с точностью повторения ± 0,01 ммОбеспечить, чтобы физическая форма пленки носителя в момент сжатия оставалась постоянной, эффективно избегая скорости отходов, вызванных смещением пленки;
2. миллисекундная реакция давленияВ соответствии с кривой коррекции в режиме реального времени с обратной связью давления пленки колебания давления в процессе транскрипции подавляются в минимальной категории, чтобы обеспечить четкость края рисунка;
3. 震雄СПАРК АЕПолностью электрическая конфигурацияУстранение возможности загрязнения жидким масляным туманом, обеспечение безупречности трансформаторной поверхности.
Часть 02
Технологическая схема IML
Перенос декоративной поверхности
IML позиционирует мембрану,
формаКонструкция, автоматизация и стабильность инъекций и контроля температуры имеют более высокие требования. Инъекционное оборудование должно быть оснащено автоматизированной системой подачи и
МанипуляторПомогите мембране завершить оформление и формование в модуле, уменьшить последующее напыление, шелковую печать и другие декоративные процессы. Точность позиционирования мембраны, плавность кривой скорости инъекции, своевременное переключение под давлением, равномерная температура формы, повлияет на окончательный внешний вид продукта.
Электролитическая машина SPARK MS × IML
Процесс производства
Информация о продукции
Основные моменты программы
1. Оборудование покрывает от 90 до 1700 тонн мощности замкаБольшие шаблоны спроектированы таким образом, чтобы соответствовать требованиям IML для увеличения маршрута и места подачи мембраны, покрывая производственные потребности от небольших деталей до больших наружных деталей;
2. Точность повторного позиционирования контролируется на уровне ± 0,01 ммКаждое действие должно находиться в нужном месте;
3. Стандартная высокоскоростная стабильная инъекция 160 мм / сПусть расплав плавно заполняется, избегая разрыва мембраны;
4. iChen ™ Интеллектуальное управление параметрами AI MolderАвтоматическая коррекция, оптимизация параметров формования, уменьшение помех переменных в ручной модели.
Часть 03
Схема формирования встроенных деталей
Перенос сборки
Трудность формирования встроенных деталей заключается в балансе силы, точности и эффективности. Металлические вставки, электронные компоненты, пучки, уплотнения, эти покрытые объекты часто являются точными и хрупкими, небольшие отклонения при моделировании, мгновенные удары при штамповке, колебания выхода давления могут привести к смещению встроенного элемента, обрыву катушки, неправильному покрытию.
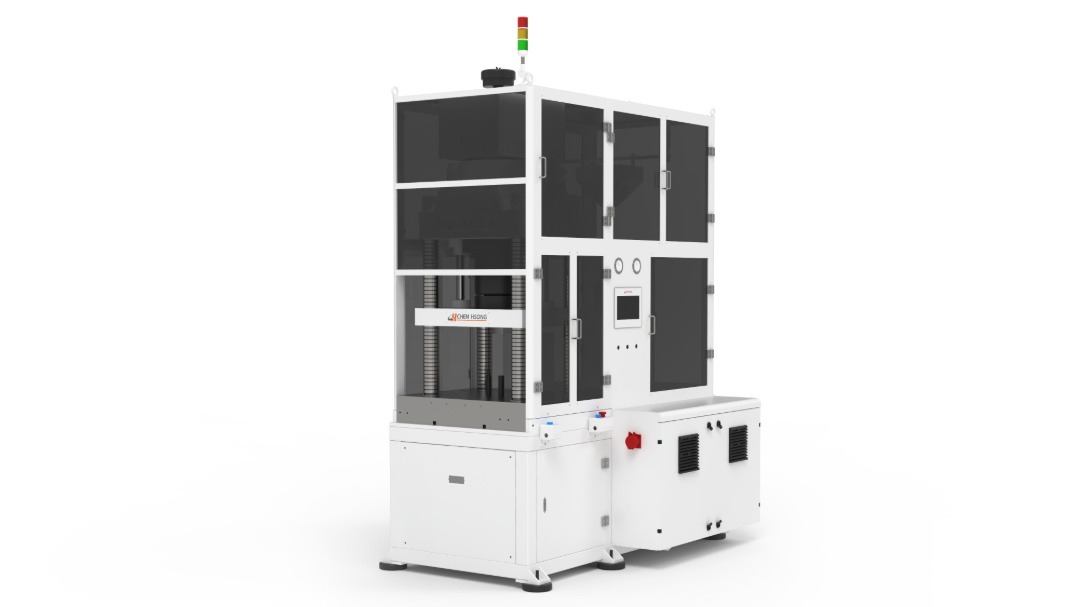
вертикальный пресс серии H
Процесс производства
Информация о продукции
Основные моменты программы
1. Высокая жёсткость фюзеляжа, крошечный комбинированный зазор и отличная устойчивость к смещениюУбедитесь, что ползунок всегда остается вертикальным во время высокоскоростного движения, избегая отклонений в размерах из - за наклона;
2. управление замкнутым циклом на уровне микронДаже при быстром штамповании, все еще может точно покрыть микротонкую катушку, эффективно предотвратить обрыв и эксцентриситет, обеспечить, чтобы скорость движения урожая программы выше 99,6%;
3. Эффективное формированиеЧасть конструкции, которая первоначально требовала последующей сварки, заклепки или склеивания, может быть перенесена вперед в модуль для однократного формования.
Часть 04
схема сборки в модуле
Многокомпонентная сборка вперед
Для многокомпонентных продуктов сложность изготовления часто исходит не только от формования отдельных деталей, но и от последующей сборки. После увеличения количества деталей, сборочные позиции, количество оборотов и согласование позиционирования также будут увеличиваться, размер и ошибка положения также могут накапливаться в многоканальном процессе.
Электролитический инъекционный станок SPARK EH
Процесс производства
Информация о продукции
Основные моменты программы
1. Гибкое сочетание нескольких пультовОдноразовое формование многоцветных многопрофильных изделий, значительно повышает эффективность производства и согласованность партий;
2. С помощью формы ротора и механизма оси, инъекция может быть завершена послеЗавершение сборки продукта непосредственно в модуле, выход - готовый продуктДополнительных сборочных мест не требуется.
« Сделать вычитание» задних процессов - это не исчезновение процессов, а переписывание логики создания. По мере того, как все больше и больше процессов заднего прохода интегрируются в стадию формования, ценность инъекционного оборудования также простирается от одной формовочной способности к технологической интеграции, автоматизированной координации и более высокой степени завершения доставки.Чжэньсионг также вращается вокруг этого изменения, продолжая расширять границы возможностей инъекционного оборудования и интегрированных решений формования.
Эта статья воспроизводится с сторонней платформы, пересылает эту статью с целью содействия обмену информацией, не имеет цели извлечения прибыли, эта точка зрения не имеет ничего общего с позицией сайта, неподтвержденная информация только для справки, не делает никаких инвестиций и торговых оснований. Если вы не намерены нарушать средства массовой информации или личную интеллектуальную собственность, пожалуйста, позвоните или напишите, и сайт будет обработан в первый раз.