-
Электронная почта
564481047@qq.com
-
Телефон
13706223809
-
Адрес
Город Чжанцзяган, город Сучжоу, провинция Цзянсу
Категории продукта
Чжанцзяган
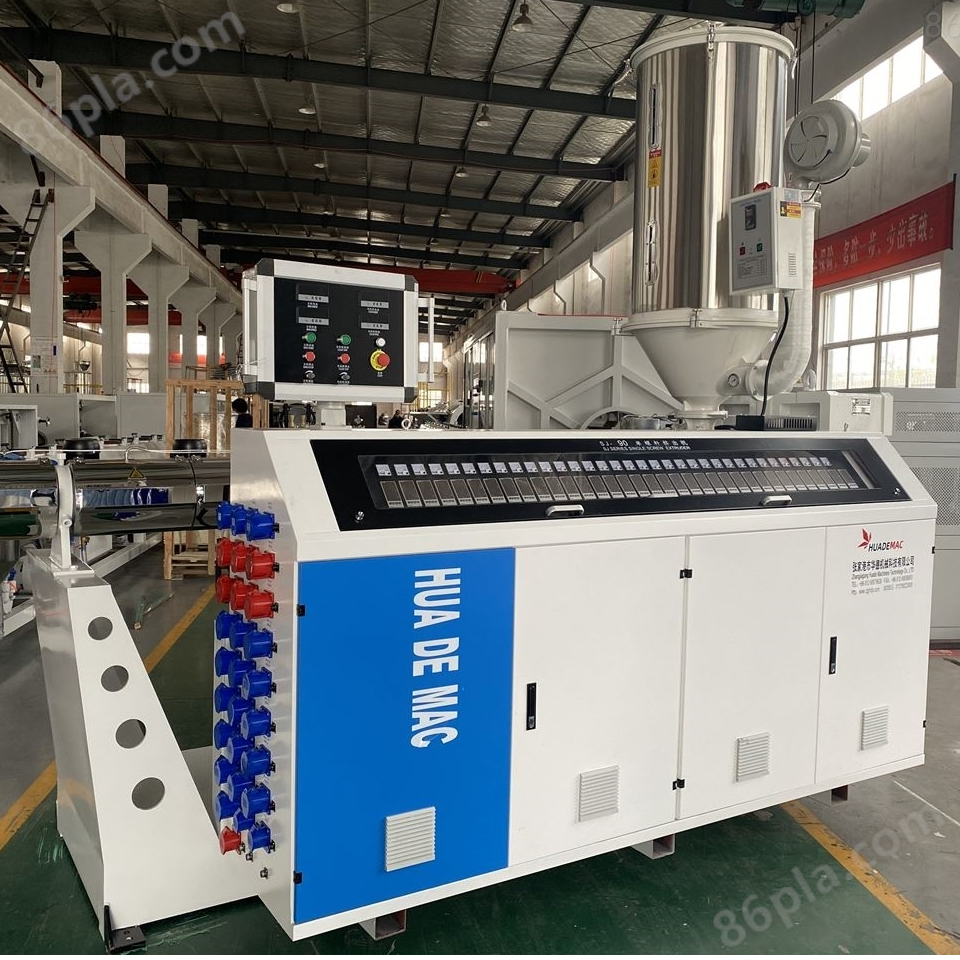
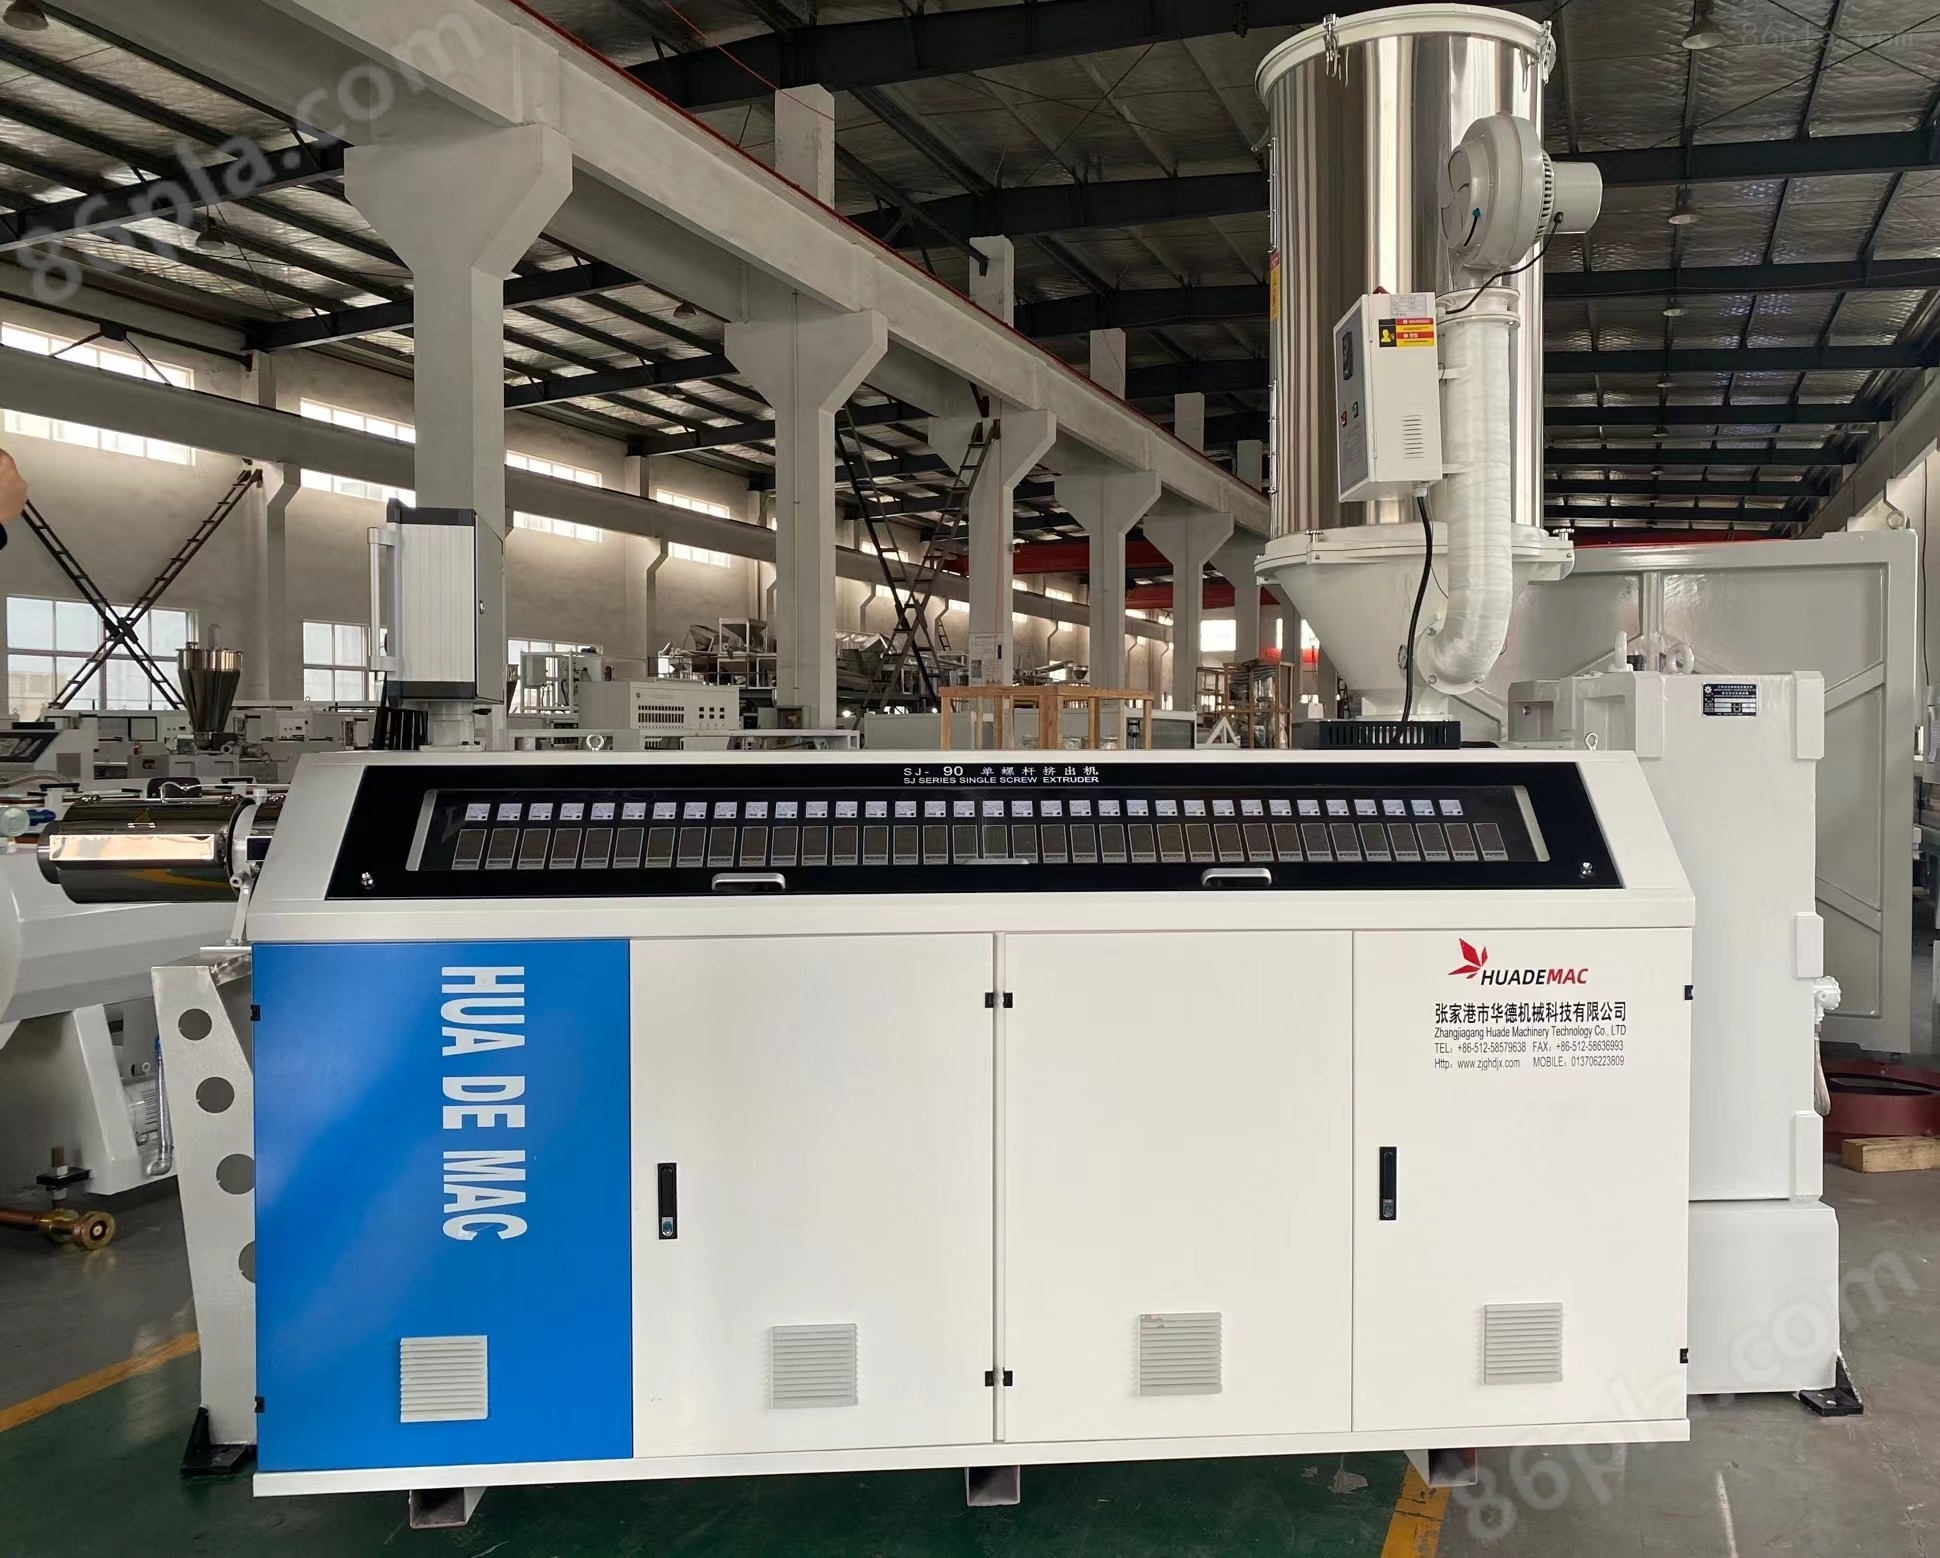
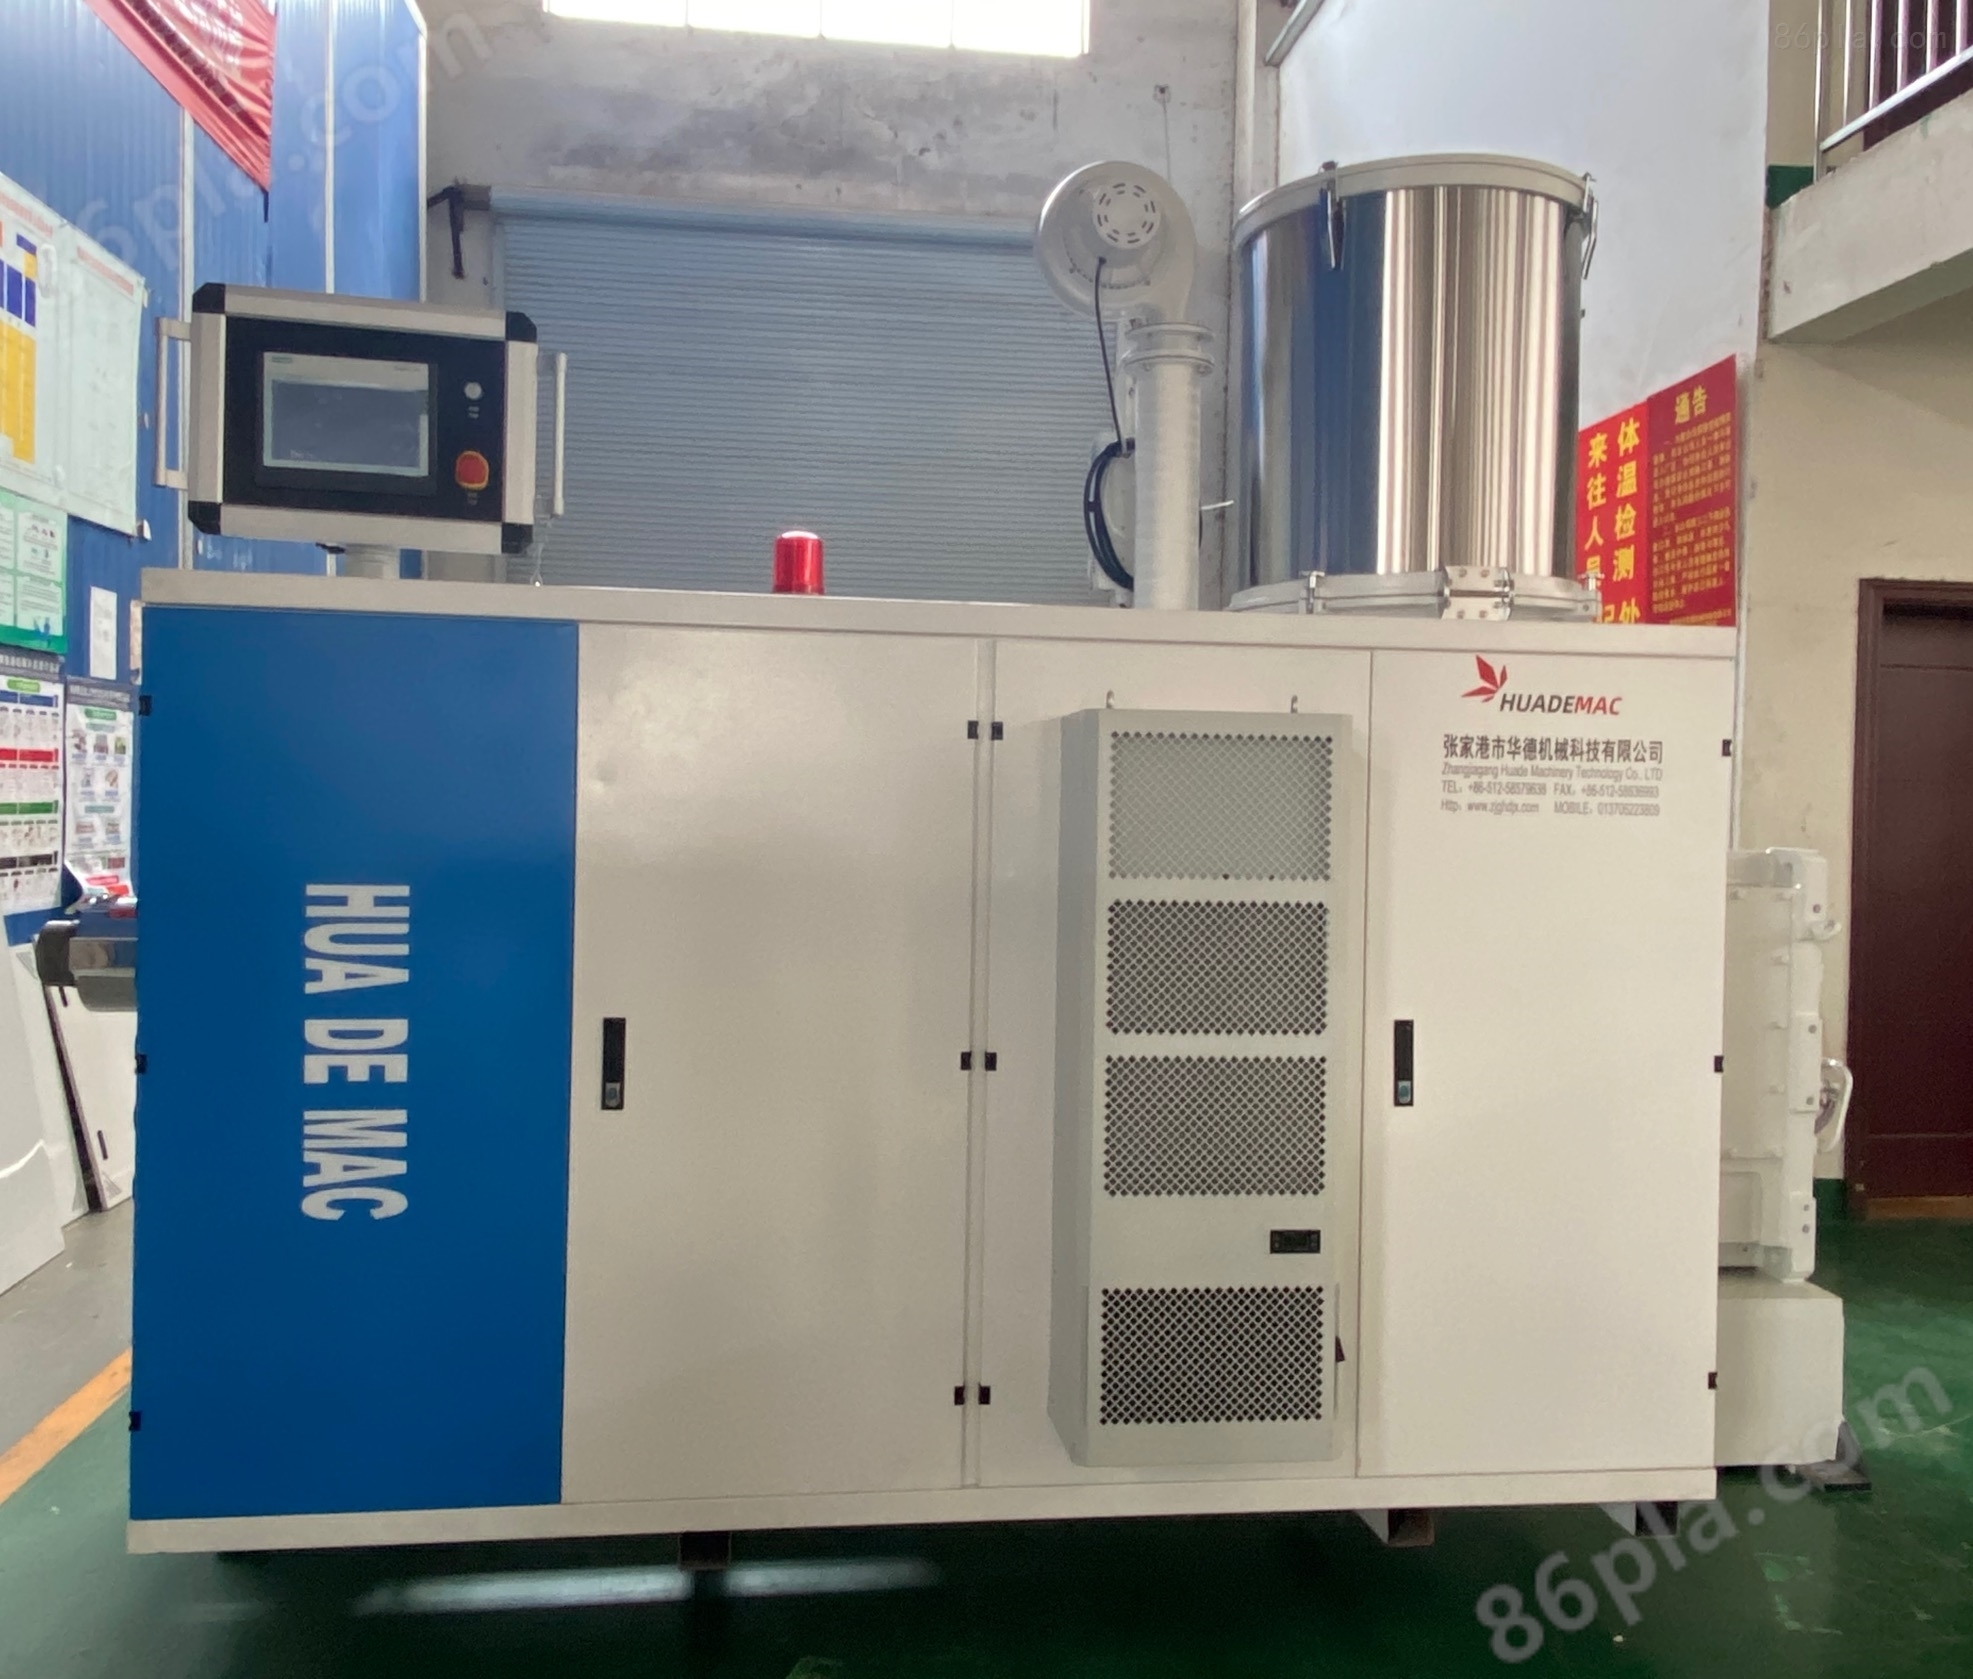

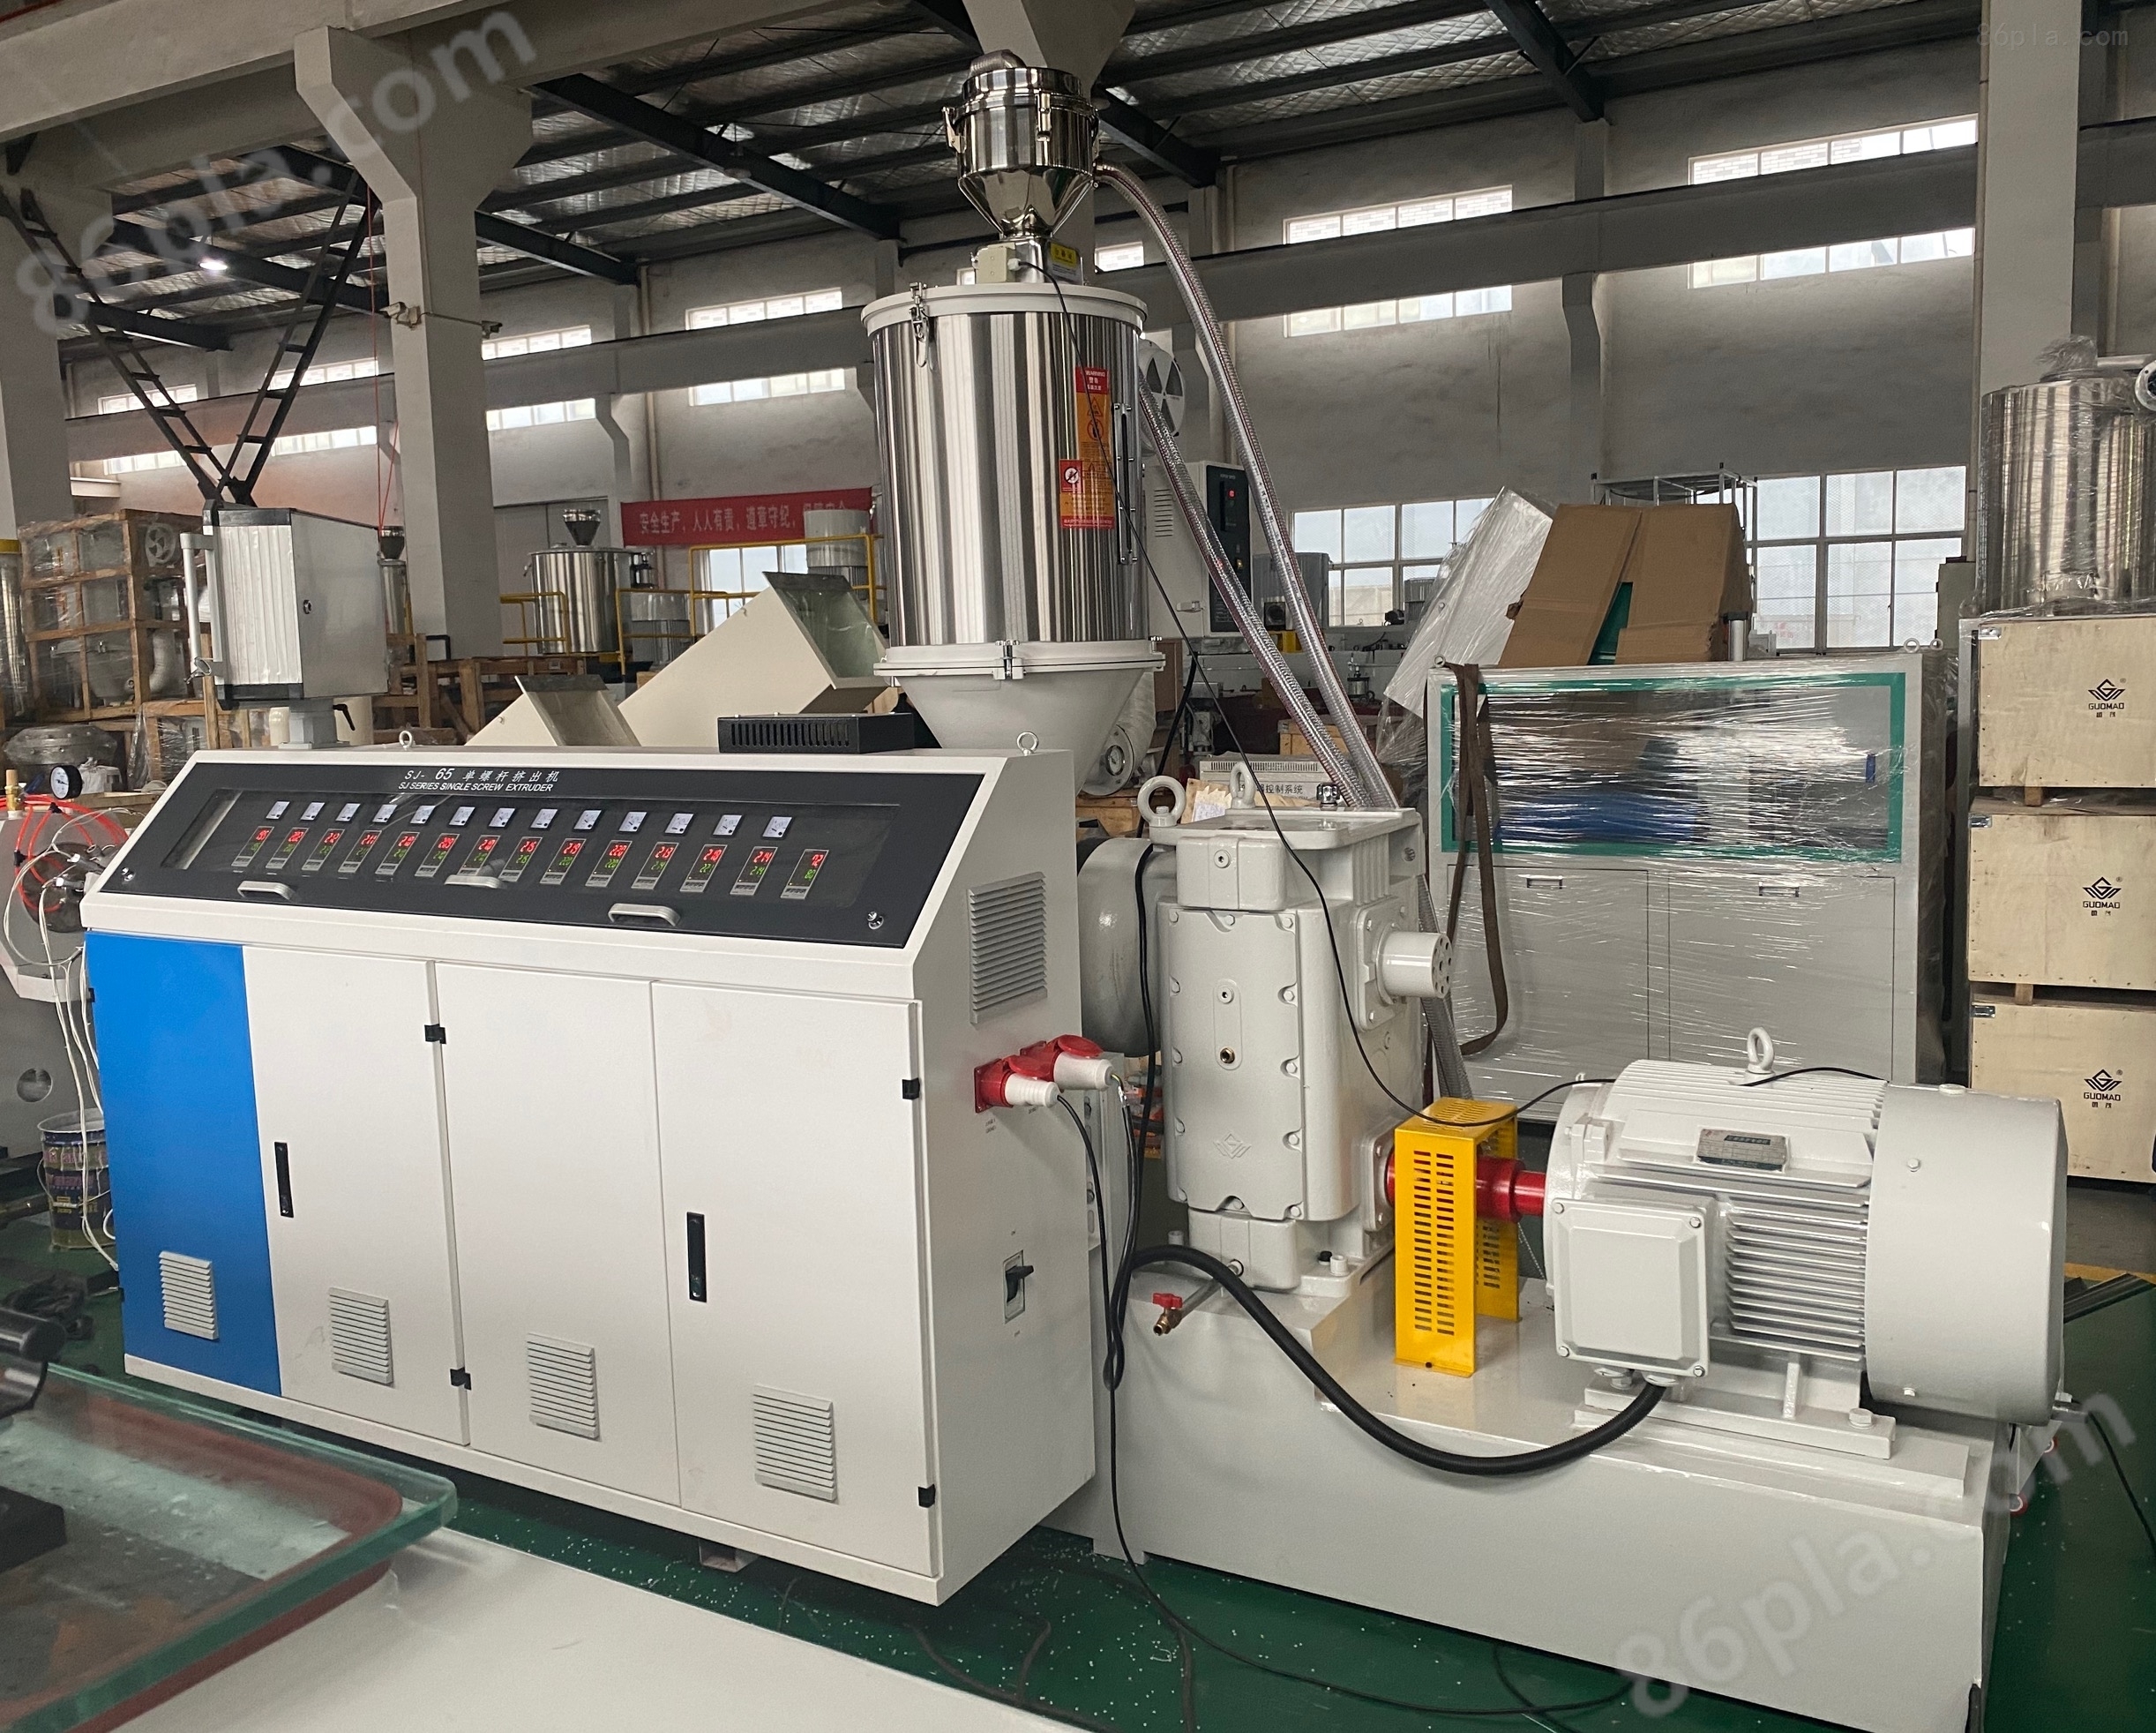
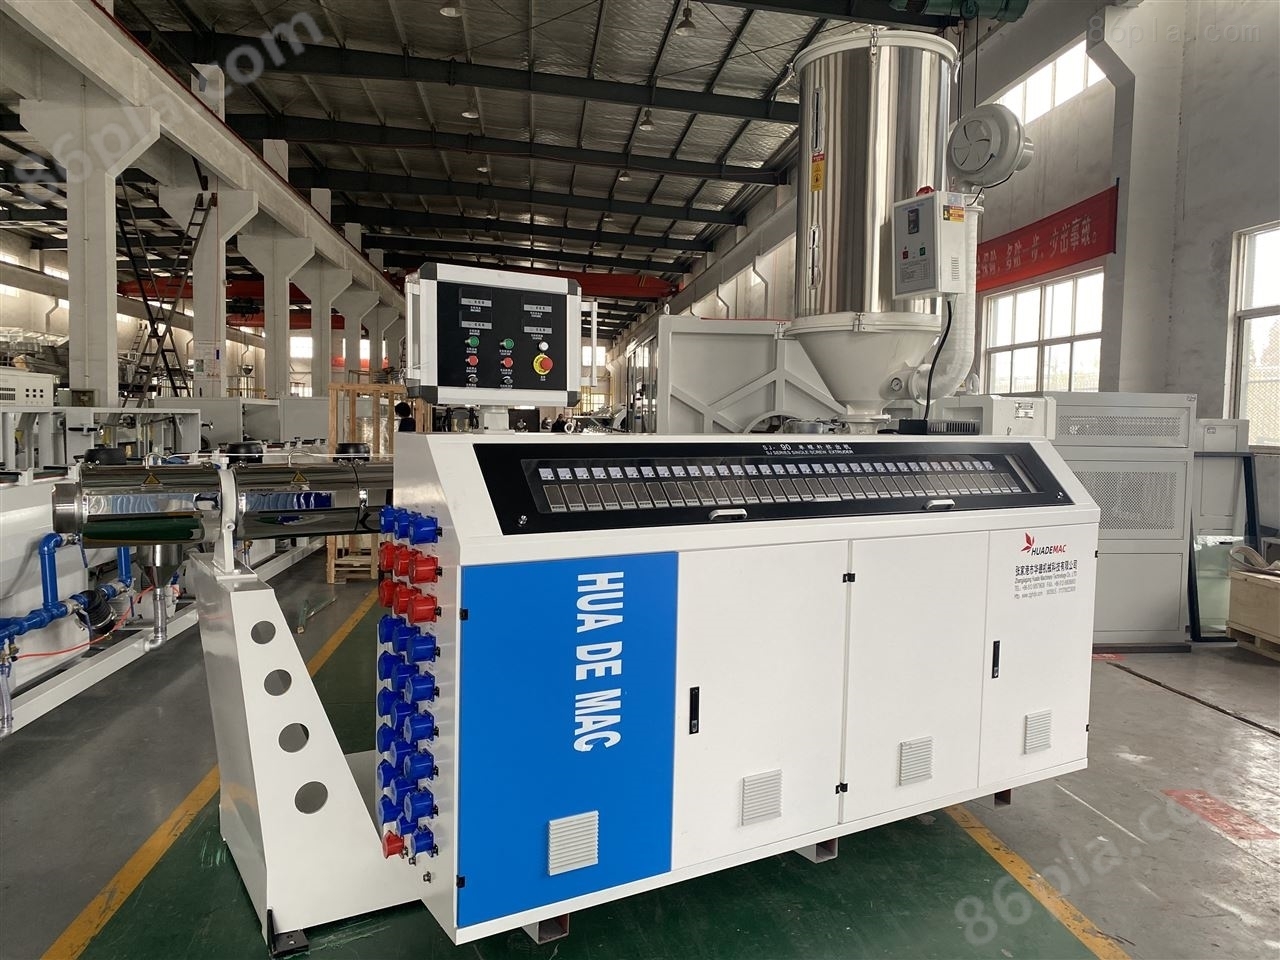
двухступенчатый экструдер для гранул пластмассы
ДоговариваемыйОбновление на01/17
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
Полностью автоматический экструдер пластиковых частиц использует двухступенчатую общую конструкцию, усиливает функцию пластификации, обеспечивает высокоскоростное высокопроизводительное стабильное экструзионное, специальное комплексное смешивание барьера, обеспечивает эффект смешивания материала, высокую температуру пластификации сдвига и низкого таяния обеспечивает высокопроизводительное низкотемпературное экструзионное давление материала. Концепция и характеристики дизайна: высокоскоростная, высокопроизводительная экструзия на основе высокой плоскости.
Подробности о продукте
двухступенчатый экструдер для гранул пластмассыиспользование
Трубоэкструзия: подходит для труб PP - R, PE - газовых труб, PEX - соединительных труб, алюминиево - пластиковых композитных труб, труб ABS, труб PVC, труб с силиконовым сердечником HDPE и различных коллекторных композитных труб.
Экстракция листов и листов: подходит для экструзии профилей и листов, таких как ПВХ, ПЭТ, PS, PC, PC и т. Д. Другие виды пластика экструзии, такие как шелк, стержни и так далее.
двухступенчатый экструдер для гранул пластмассыоперация
1. Подготовка к эксплуатации гранулятора: пластик, используемый для экструзии формования, должен обратить внимание на его сухие вопросы, основное сырье должно достигать требуемых сухих потребностей и, при необходимости, дополнительно высыхать. Кроме того, материал просеивается, чтобы удалить комки и механические примеси.
2. При работе гранулятора проверьте, являются ли системы воды, электричества и газа в оборудовании нормальными, чтобы гарантировать, что вода, газопровод очищены, не течет, электрическая система не является нормальной, система нагрева, управление температурой, различные внешние виды не являются надежными в работе; низкоскоростные испытания вспомогательных порожних транспортных средств, проверка правильности работы оборудования; Запустите вакуумный насос стереотипной станции, проверьте, является ли операция нормальной; Различные устройства скользящие части заправляются гладко. При обнаружении дефекта своевременно устраняется.
3. Установка носовой части и стереотипной оболочки. В зависимости от типа и масштаба товара, выберите носовой стандарт. Загрузить нос в следующем порядке.
4. Управлять автомобилем, управляемым гранулятором.
5. При постоянной температуре можно управлять автомобилем, прежде чем ехать, нос и фланцевый болт гранулятора должны быть еще раз затянуты, чтобы устранить разницу между болтами и тепловым расширением носа, порядок затягивания болтов головки является диагональным, сила должна быть равномерной. При затягивании фланцевой гайки носовой части потребность в том, чтобы ослабить вместе, в противном случае нужно запустить материал.
6. При работе гранулятора, выберите кнопку « Готовьтесь к вождению», затем возьмите кнопку « вождение», а затем медленно поверните ручку регулировки скорости вращения винта, медленный запуск вращения винта. Затем постепенно ускоряется, несколько добавок вместе. При загрузке внимательно следите за изменением состояния индикатора токомера хоста и различных индикаторов. Винтовый крутящий момент не может пересекать красный знак. Во время работы гранулятора, пластиковый профиль не должен быть вытеснен, никто не должен стоять прямо перед ротовой моделью, чтобы избежать травмы из - за разрыва болта или из - за мокрого пузырька материала и других краев. После того, как пластик выдавливается из носового отверстия штампа, экструзию необходимо постепенно охладить и привести в действие тяговое оборудование и стереотипные модели, а также включить это оборудование. Затем следуют индикаторы манипулирования внешностью и потребности в экструдированных изделиях. Части корректируются соответствующим образом, чтобы довести всю операцию экструзии до нормального состояния.
Похожий продукт рекомендовать


