-
Электронная почта
geqianshun@vip.sina.com
-
Телефон
18913397620,13951770588
-
Адрес
Индустриальный парк & lt; & lt; Люкоу & gt; & gt;, район Цзяннин, Нанкин
Категории продукта
Нанкинская компания по производству резиновых и пластмассовых машин
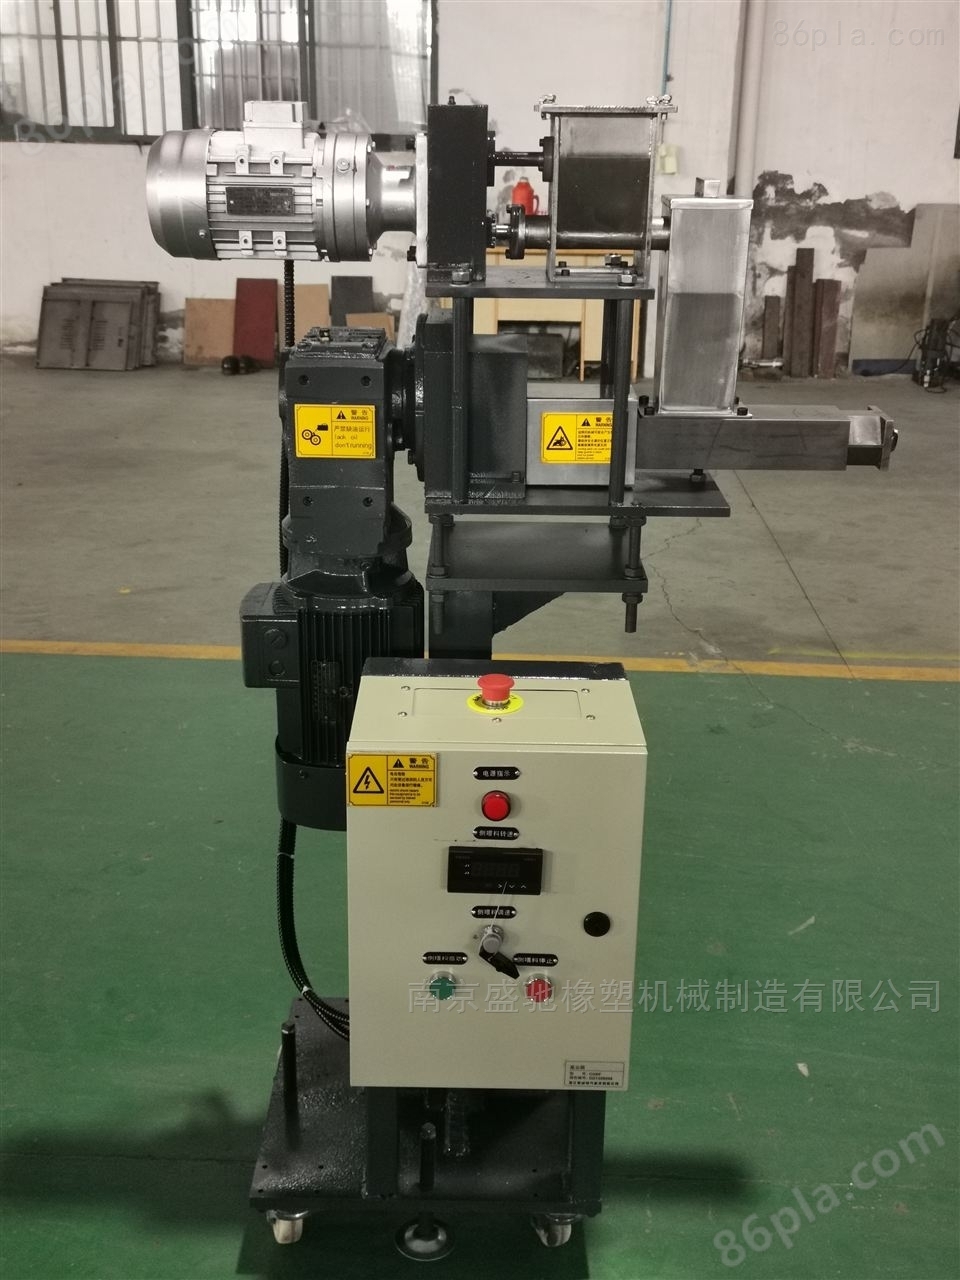
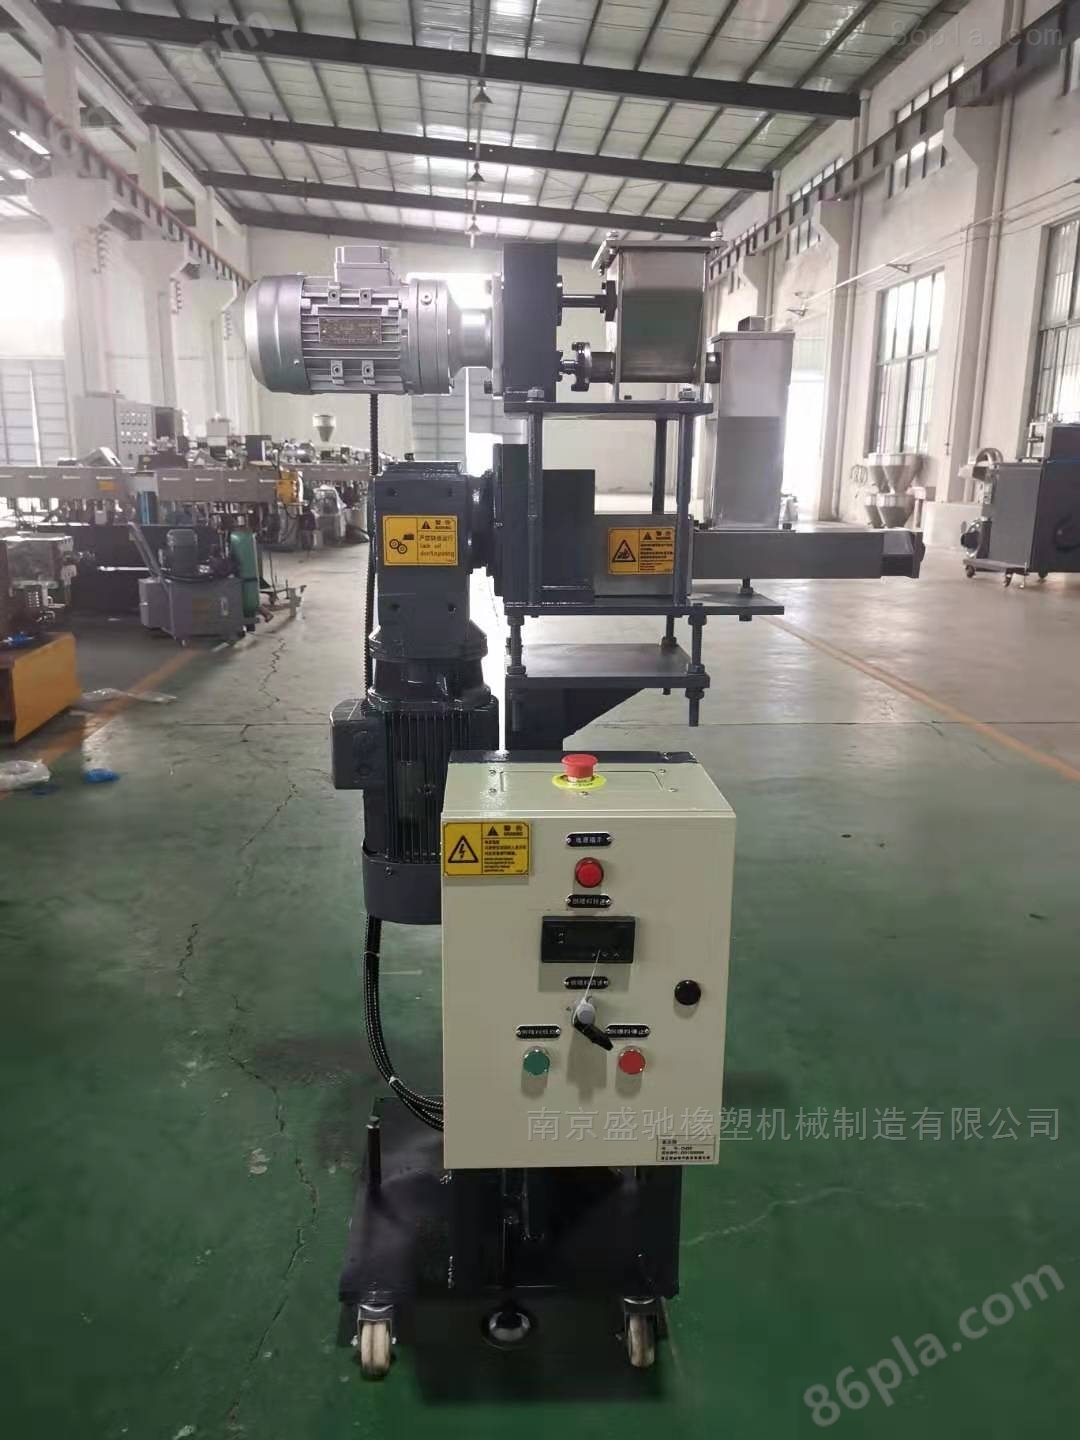
Автоматизированный конвейер с боковой подачей
ДоговариваемыйОбновление на01/12
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
Полностью автоматический боковой питающий конвейер используется в конструкции принципа блока, его винтовая конфигурация, конструкция цилиндра, отношение длины к диаметру, разгрузка и экструзия, оптимизированная конфигурация, в сочетании с немецкой конструкцией и дизайном. Основные винтовые компоненты для транспортных элементов, с использованием точного компьютерного проектирования, с отличной самоочищенностью и произвольным обменом, благодаря более чем десятилетнему опыту разработки и проектирования винтовой конфигурации и программной технологии, по мере необходимости может быть реализована передовая транспортировка материалов, строительство экструзии и другие функции и различные функции наполнения, такие как сополимеризация короткого стеклянного волокна, порошкообразное огневое сопротивление, заполнение карбонатом кальция, с высокой энергоэффективностью работы. Винтовые компоненты узла взяты
Подробности о продукте
Преимущества автоматических боковых конвейеров:
1. питающее тело и бункер являются обтекаемыми, разгрузка гладкая, удобная очистка.
2. Первая ступень использует систему управления частотной модуляцией, измерение объема. Вторая ступень с постоянной скоростью.
3, нержавеющая сталь кормовой бункер, с наблюдательным прослушиванием, очистительное отверстие.
4, питатель с кронштейном тележки. Можно перемещать, удобно устанавливать и обслуживать.
5, двигатель и редуктор с использованием прямого соединения, корпус подачи с горизонтальным смесителем, подача плавная и равномерная, не мост.
Техническое обслуживание полностью автоматического конвейера боковой подачи:
1. Если питатель используется для дозировки и количественной подачи, для обеспечения равномерной стабильности подачи, чтобы предотвратить самотек материала к горизонтальному оборудованию, например, для общей подачи материала последовательно, можно наклонить оборудование 10°. Для вязких материалов и материалов с большим содержанием воды может быть опрокинуто оборудование на 15°.
1. Если питатель используется для дозировки и количественной подачи, для обеспечения равномерной стабильности подачи, чтобы предотвратить самотек материала к горизонтальному оборудованию, например, для общей подачи материала последовательно, можно наклонить оборудование 10°. Для вязких материалов и материалов с большим содержанием воды может быть опрокинуто оборудование на 15°.
2. После оборудования питатель должен иметь плавающий зазор 20 мм, поперечное горизонтальное, подвесное оборудование выбирает гибкое соединение.
3. Перед пустым испытанием все болты должны быть закреплены один раз, особенно болты подножия вибрационного электромагнита, которые работают последовательно в течение 3 - 5 часов и должны быть закреплены с нуля.
4. При испытании два колеблющихся двигателя должны вращаться в сторону.
При подаче во время работы следует часто проверять устойчивость амплитуды, тока и шума, обнаруживать аномалии должны быть своевременно припаркованы.
Электромагнитные подшипники заправляются смазочным материалом каждые 2 месяца, а в жаркий сезон смазочное масло должно заправляться ежемесячно.
Похожий продукт рекомендовать