-
Электронная почта
564481047@qq.com
-
Телефон
13706223809
-
Адрес
Город Чжанцзяган, город Сучжоу, провинция Цзянсу
Категории продукта
Чжанцзяган
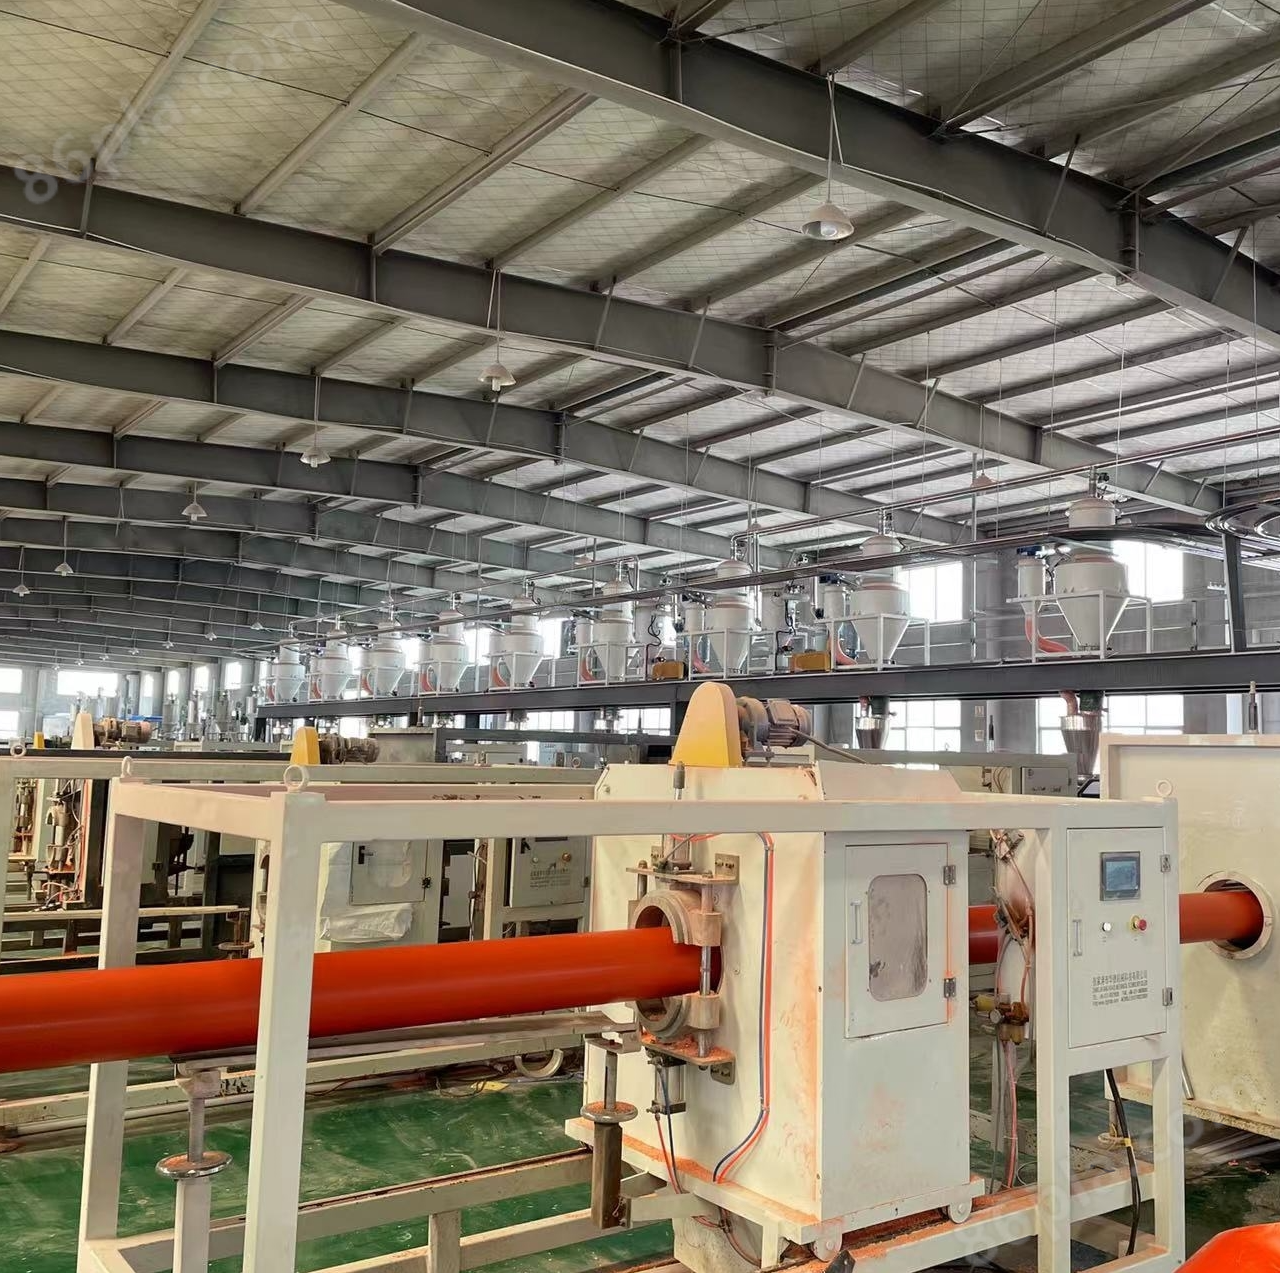
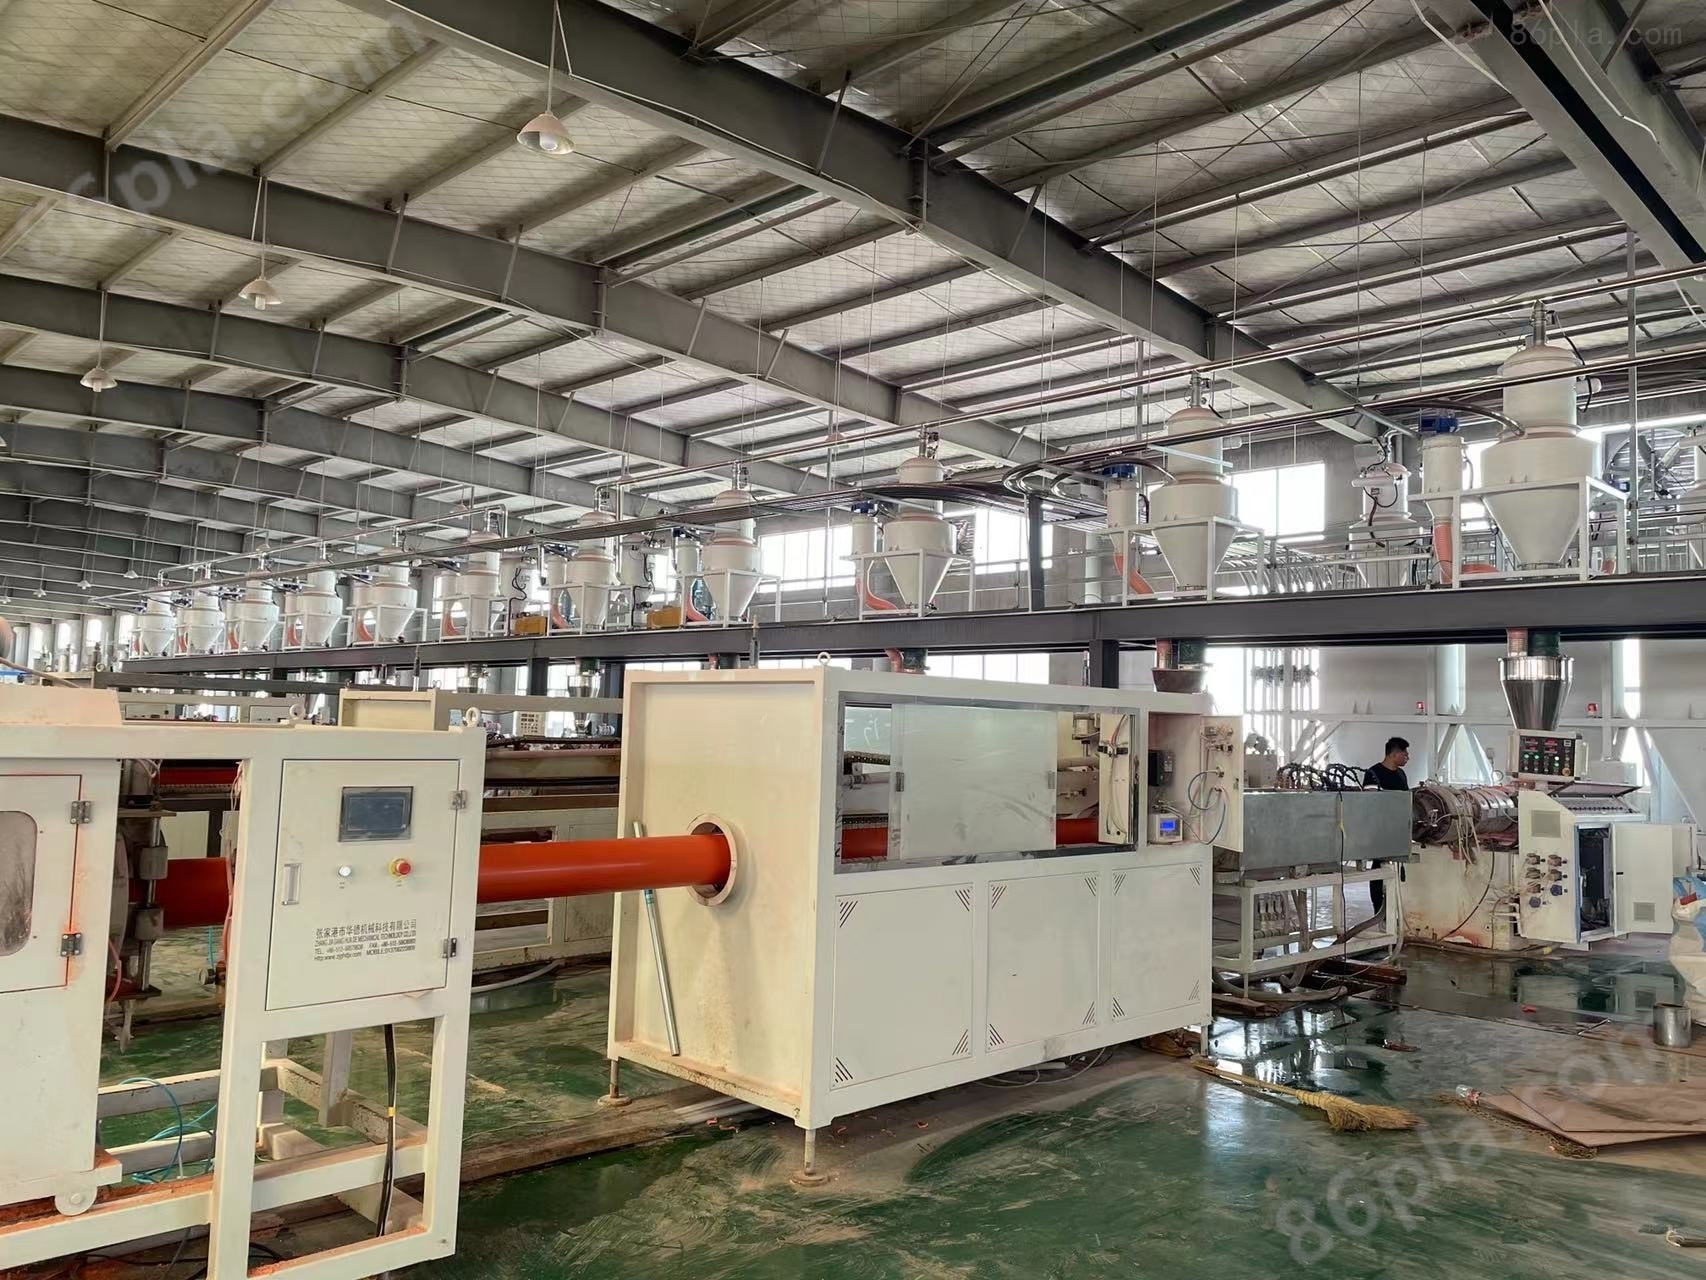
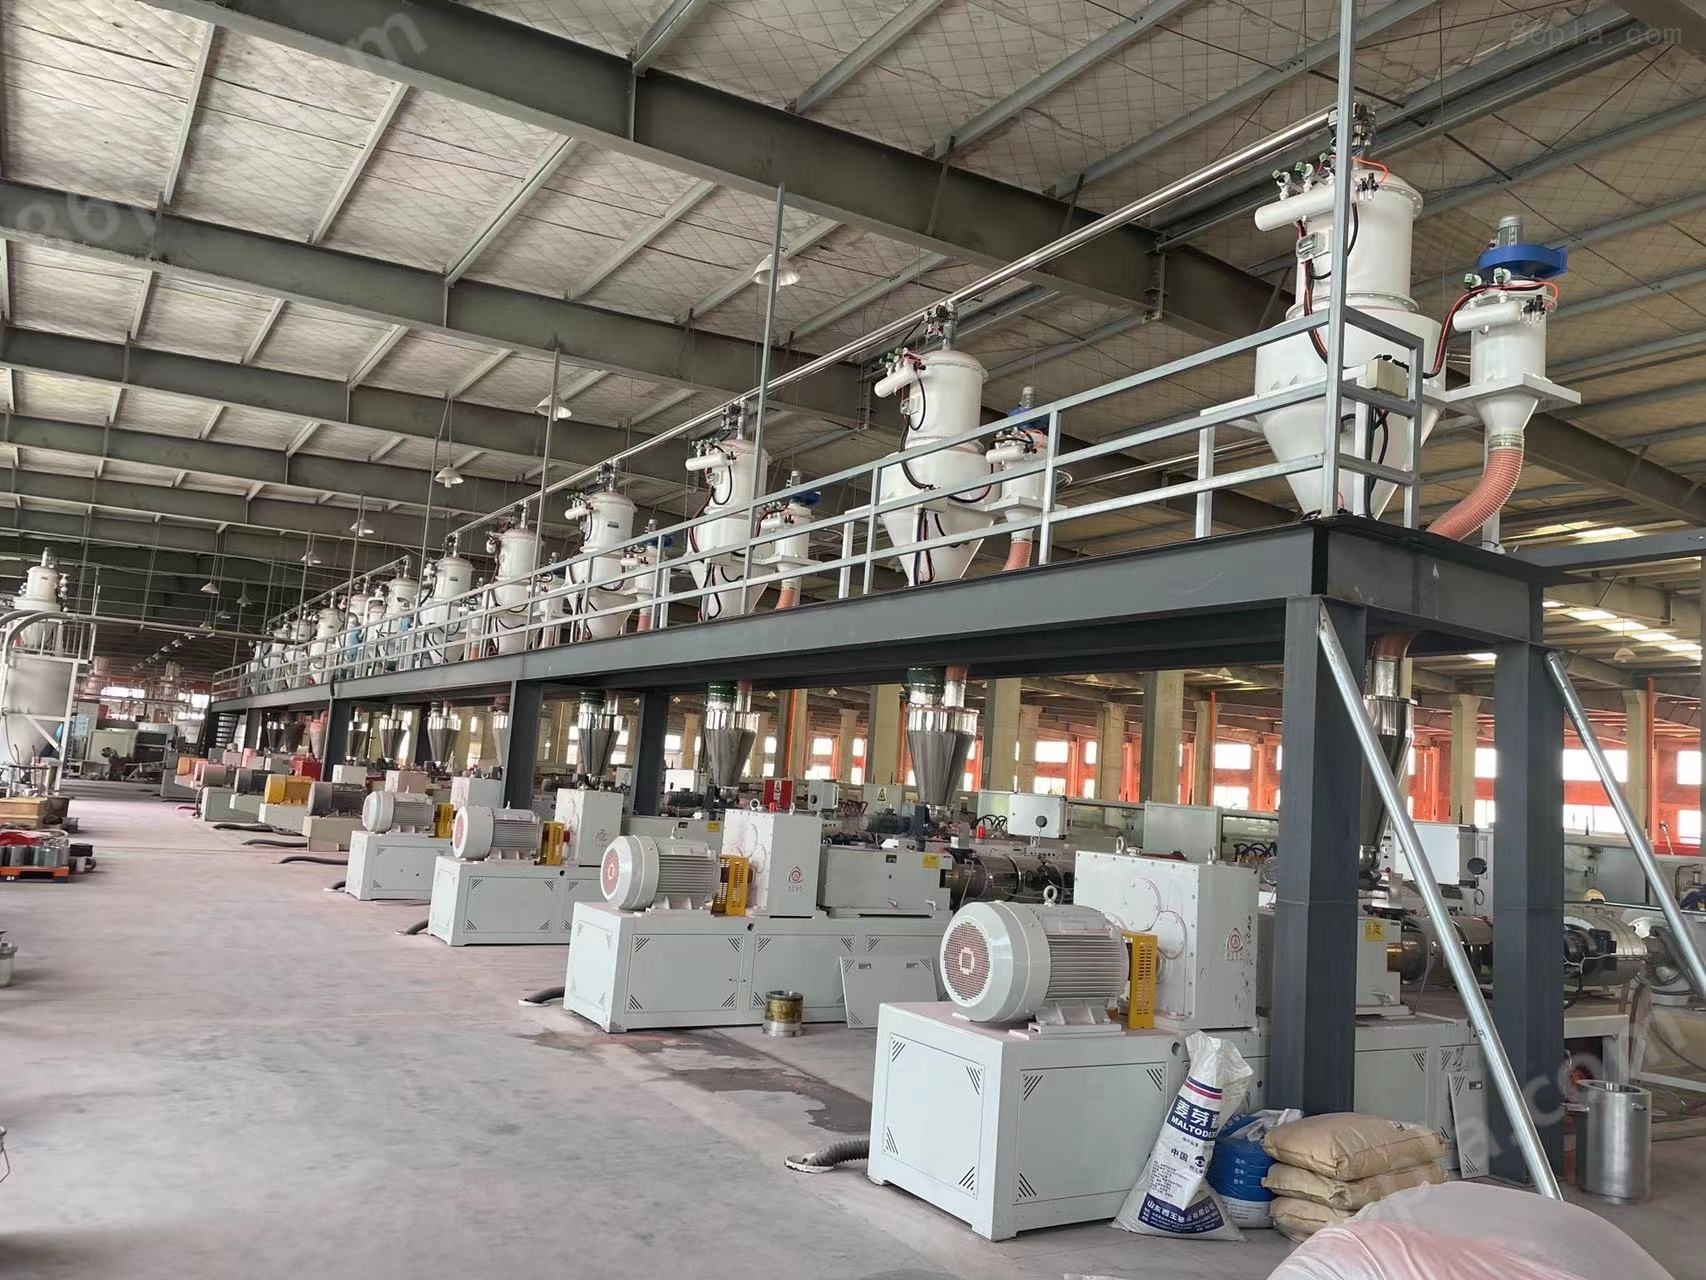
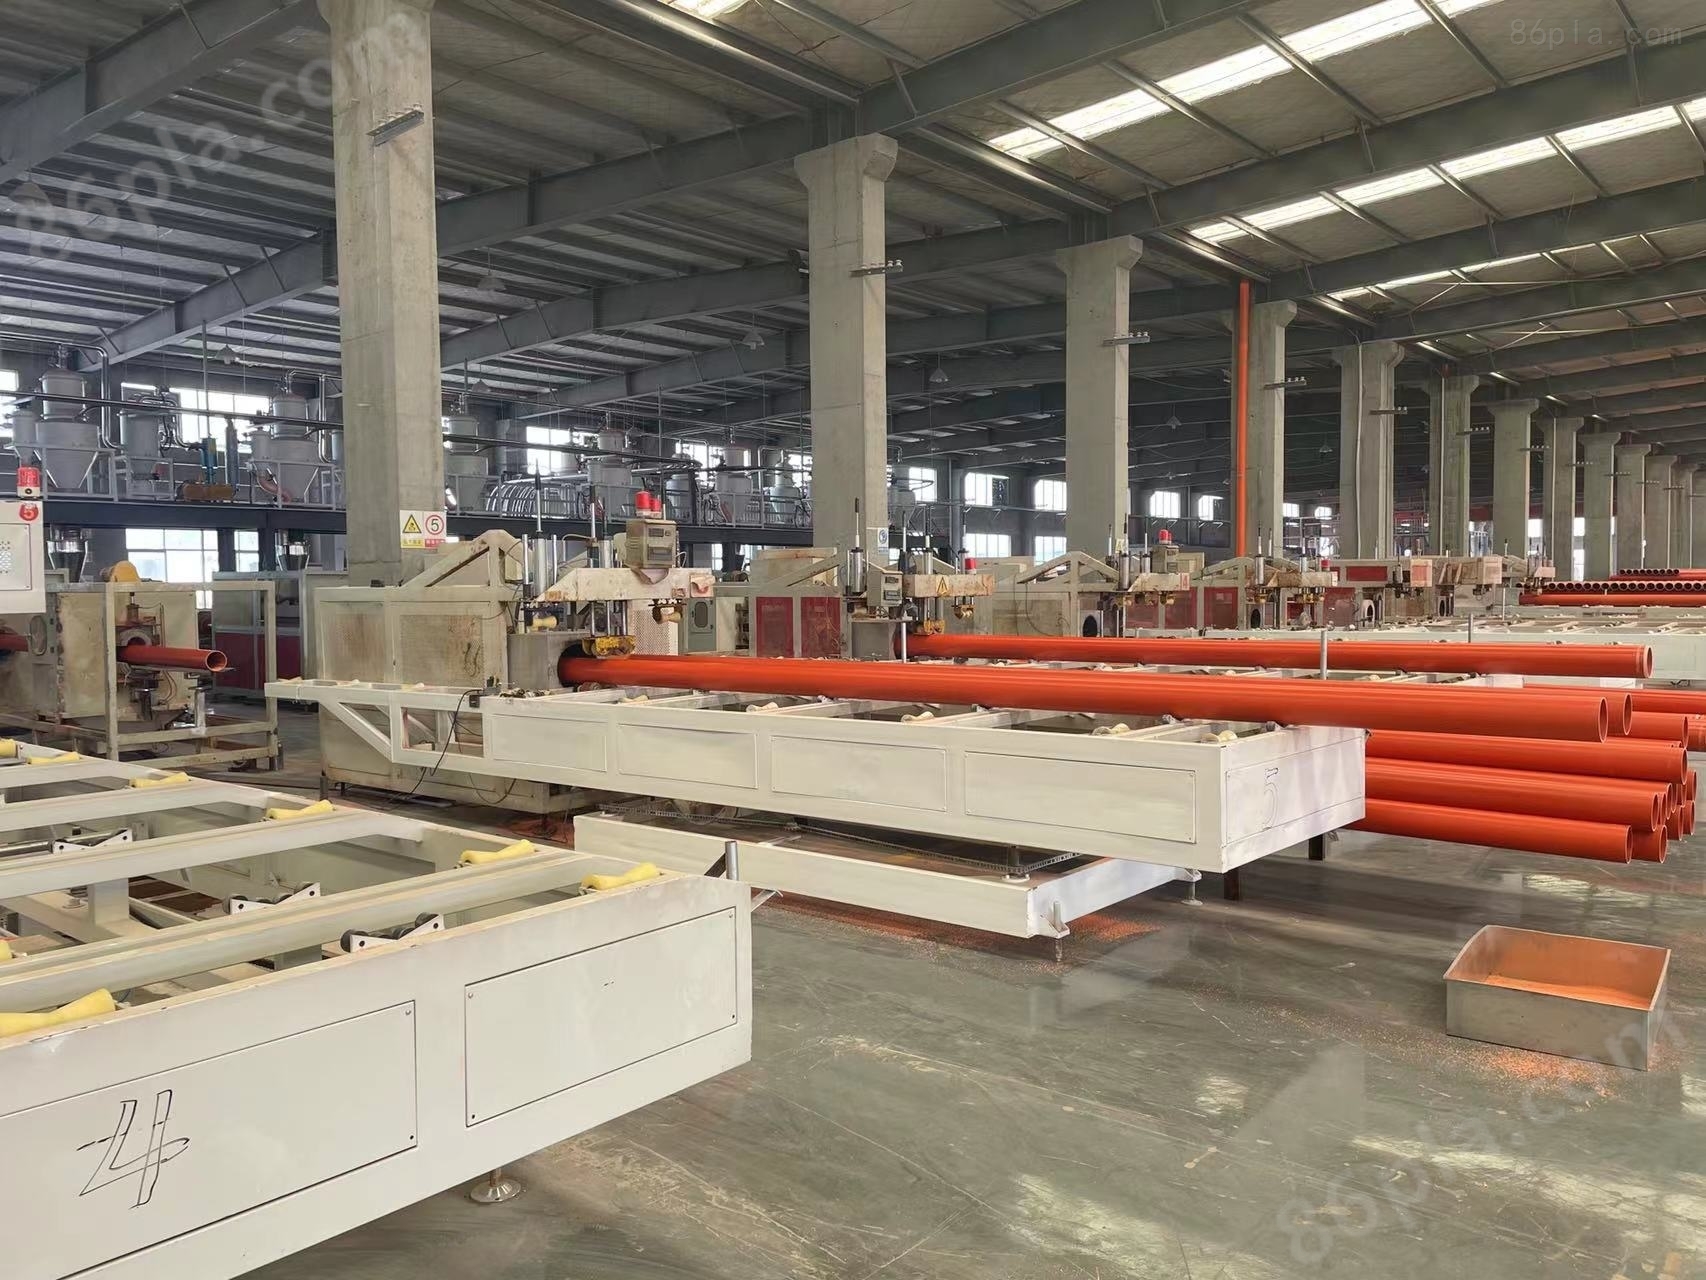
Производственная линия экструзии промышленных ПВХ - труб
ДоговариваемыйОбновление на01/17
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
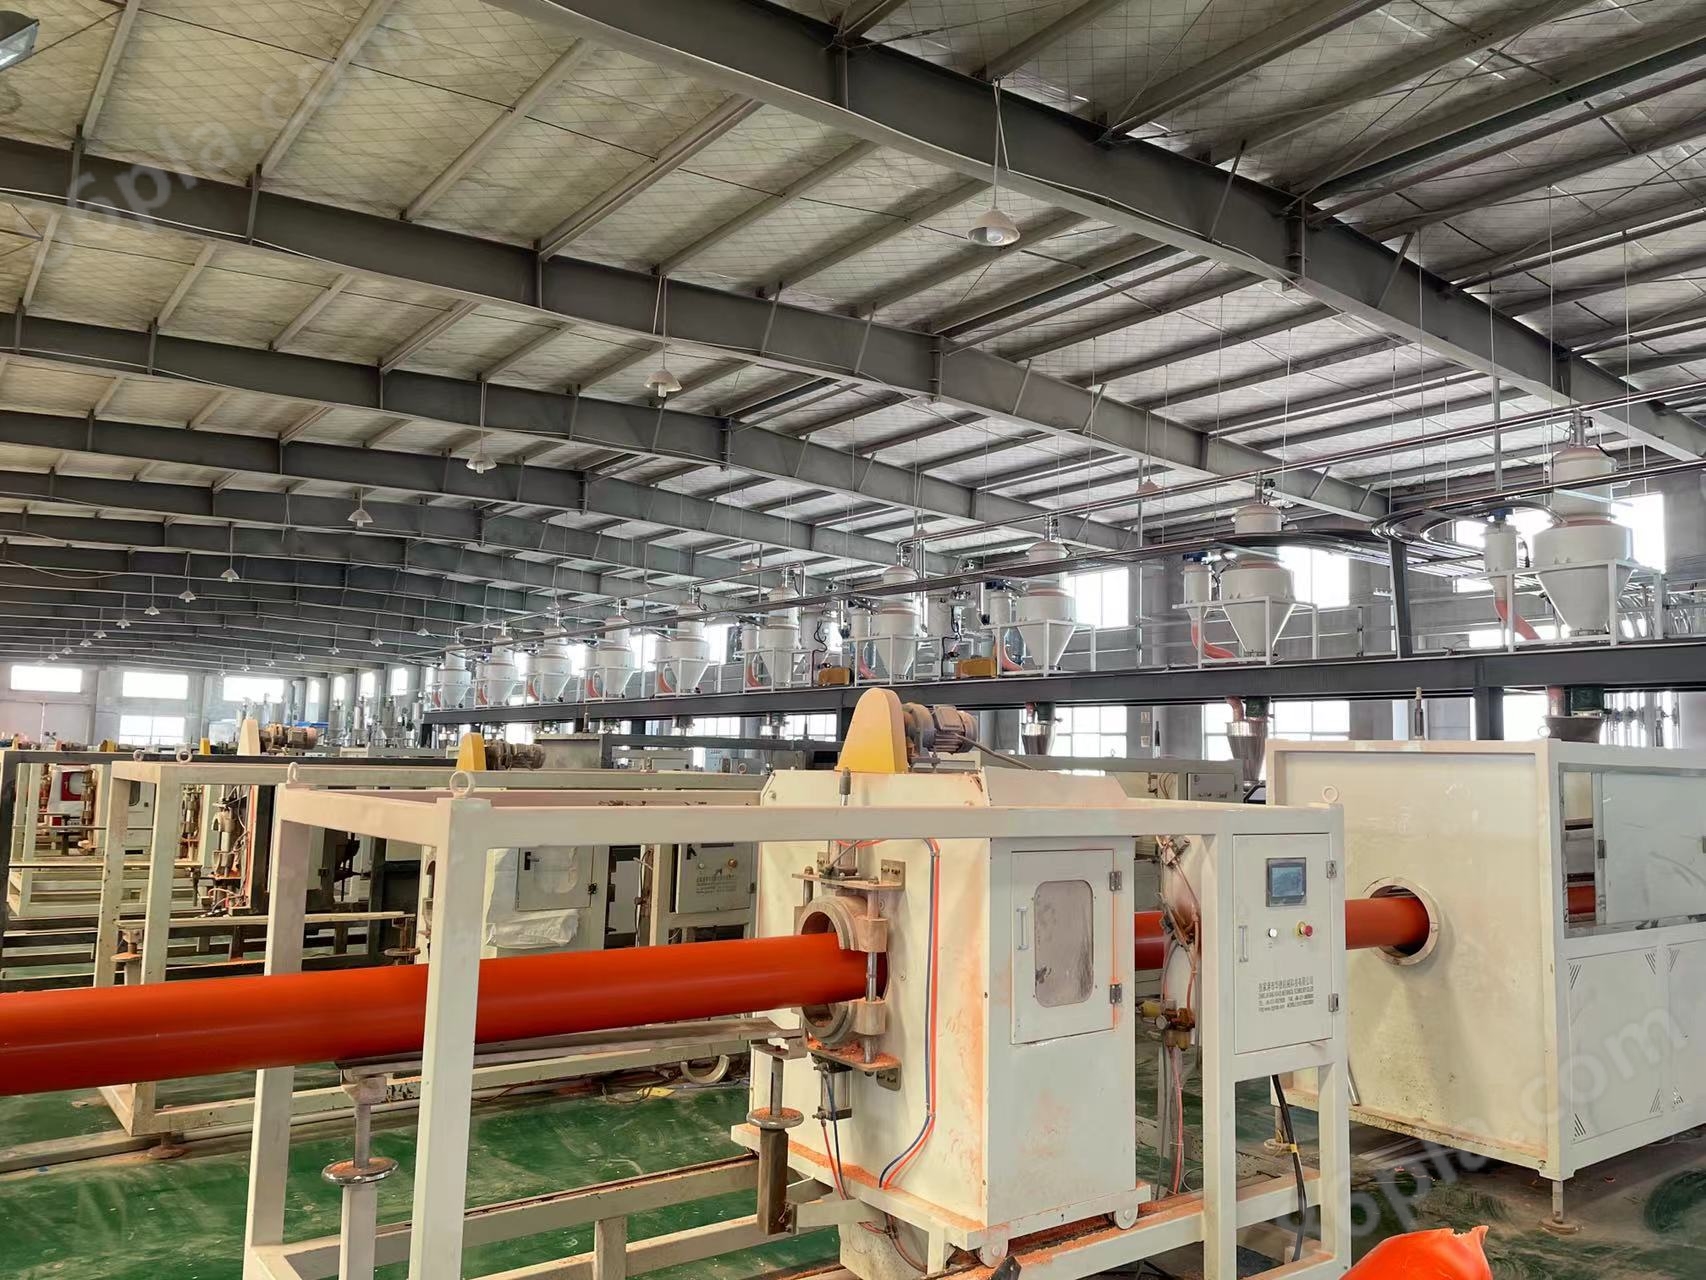
Промышленная линия экструзии ПВХ - труб в основном используется для производства сельскохозяйственных водопроводов и канализации, строительных систем водоснабжения и канализации, кабелей электропередач и других аспектов, а также различных диаметров труб, толщиной стенок пластиковых ПВХ - труб.
Подробности о продукте
Производственная линия экструзии промышленных ПВХ - трубКраткое описание
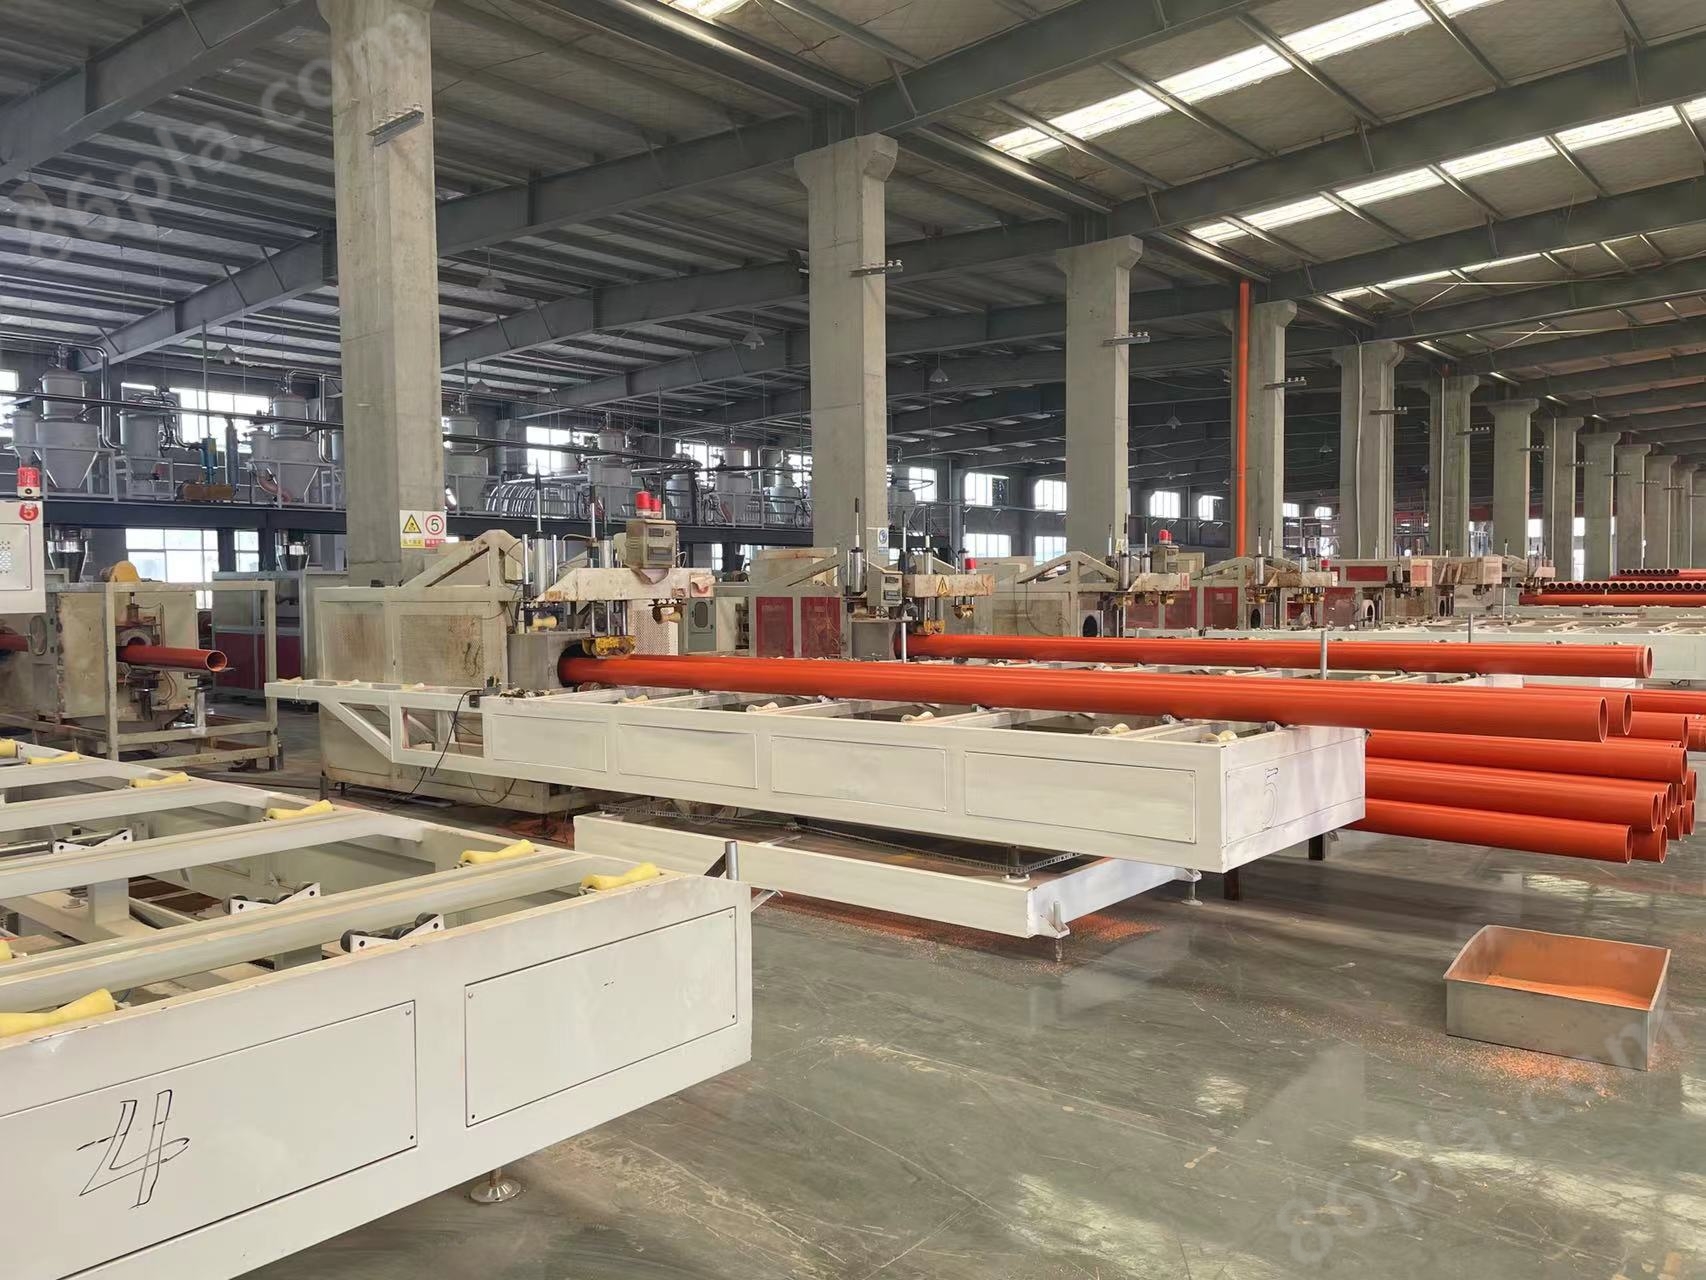
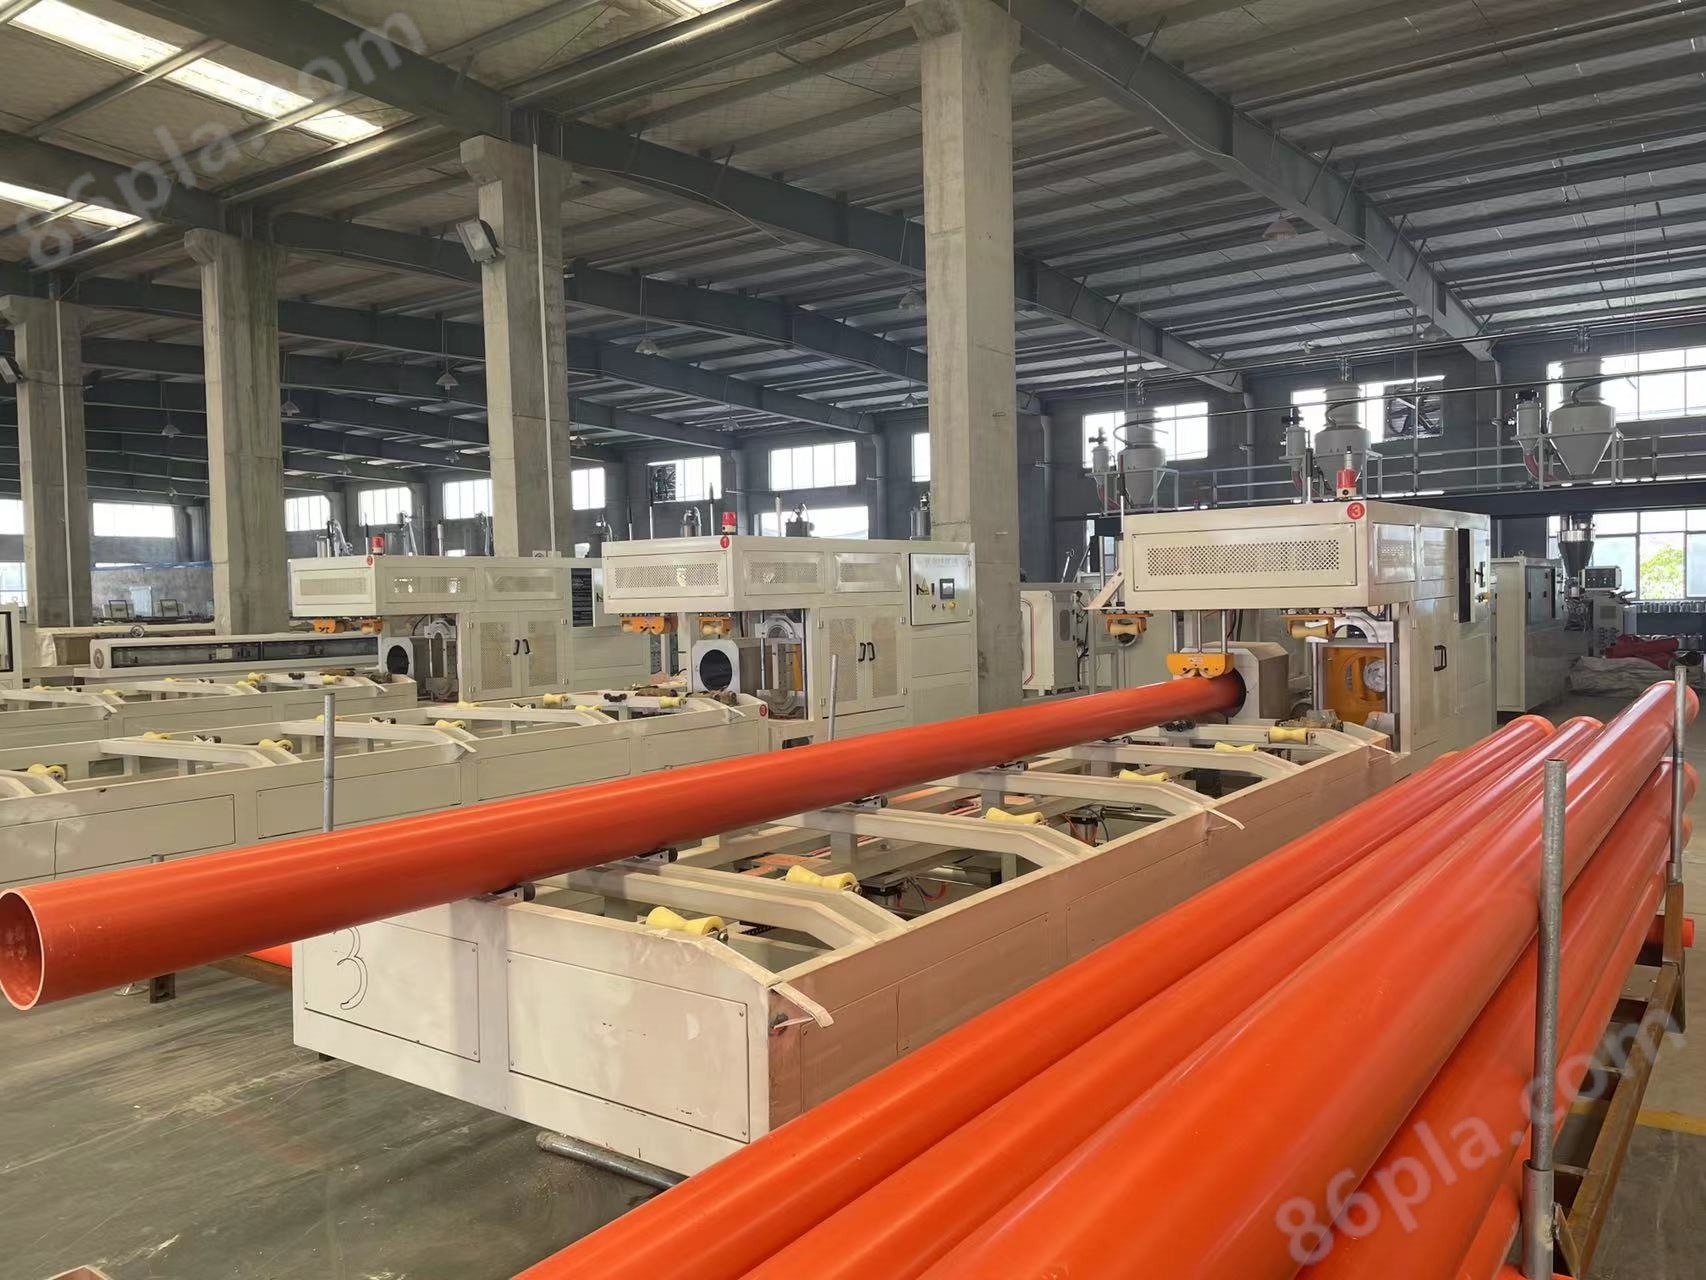
Тягач имеет два когтя, три когтя, четыре когтя, шесть когтей, восемь когтей и другие способы тяги.
Можно выбрать метод резки пилы или планетарной резки, а также измеритель и утолщающее устройство.
Планетарная режущая машина с полностью автоматическим компьютерным ЧПУ, имеет преимущества удобства в эксплуатации, надежной производительности и т. Д. Достижение международного уровня.
Производительность агрегата надежна, производительность высокая. Компания может использовать различные конфигурации в соответствии с требованиями клиента. Наша компания оказывает техническую поддержку и поддержку.
Производственная линия экструзии промышленных ПВХ - трубЕжедневное обслуживание:
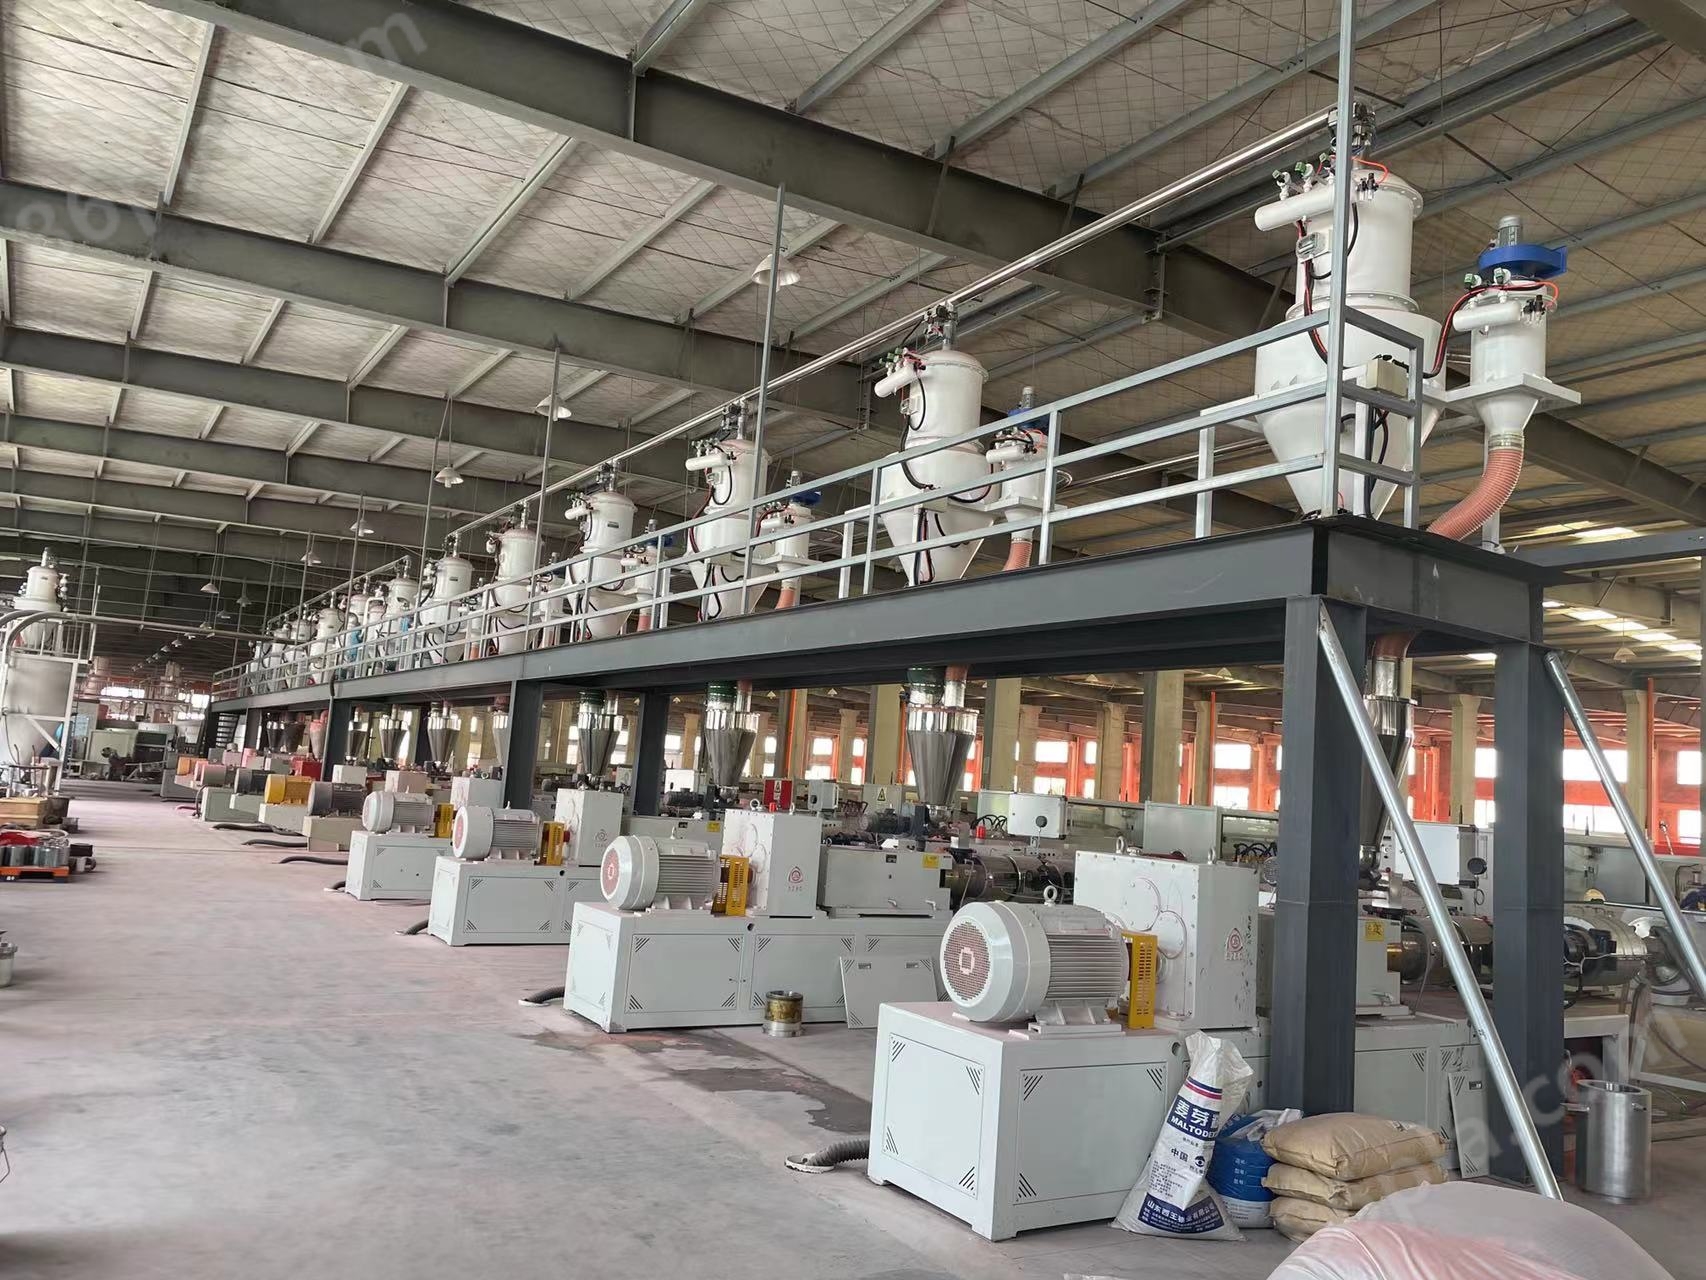
Необходимо регулярно проверять, не протекает ли трубопровод оборудования из пластиковых труб и крепится ли прошивка в течение длительного периода эксплуатации. Оборудование для производства пластиковых труб состоит из системы управления, экструдера, носовой части, системы охлаждения стереотипов, тягача, режущего устройства, сборщика рулонов и опрокидывающей рамы.
Проверьте по графику, работает ли предохранительное устройство машины, особенно после смены формы, чтобы проверить, была ли сделана соответствующая настройка механического страхования. Это играет важную роль в страховании всех производственных линий.
3, по графику проверить состояние масляной фильтрующей сети или наполнителя, своевременно заменить, часто обращать внимание на то, загрязнено ли масло и испорчено ли оно. Линия по производству пластиковых труб как важная часть химических строительных материалов, с ее * производительностью, гигиеной, экологией, низким потреблением и т. Д. Широко принята большинством пользователей, в основном полиэтиленовые водопроводные трубы, полипропиленовые трубы, геотермальные трубы, композитные трубы и так далее. Когда гидравлическое масло становится черно - коричневым, чтобы испускать запах, это признак окислительного метаморфизма, гидравлическое масло должно быть обновлено как можно скорее, когда в гидравлическом масле есть небольшие веснушки или кристаллические точки, указывая, что примеси или металлический порошок смешиваются, должны быть фильтрованы или заменены маслом.
4. Во время процесса эксплуатации лучше всего несколько раз проводить техническое обслуживание и ремонт трубного оборудования, смазку, настройку, медицинский осмотр и так далее. Оборудование для производства пластиковых труб состоит из системы управления, экструдера, носовой части, системы охлаждения стереотипов, тягача, режущего устройства, сборщика рулонов и опрокидывающей рамы. Многократное техническое обслуживание обеспечит нормальную работу производственной линии.
Внимание:
1 Контроль температуры
Контроль температуры является важным контрольным фактором при экструзии. Температура контрольного фактора, необходимого для экструзии, - это температура цилиндра, температура диаметра машины, температура ротового модуля. Температура слишком низкая, плохая пластификация, внешний вид трубы матовый, плохие механические характеристики, качество продукции не соответствует требованиям: температура слишком высока, материал будет разлагаться, продукт обесцвечивается и другие явления появляются.
2, скорость вращения винта
Скорость вращения винта увеличивается, количество экструзии увеличивается, что может увеличить производительность, но легко создать плохое явление пластификации, что приводит к шероховатости внутренней стенки трубы, снижение прочности, в это время следует регулировать давление носа, чтобы производительность, качество прибыли. Контроль температуры винта влияет на скорость доставки материала, пластификацию материала, качество плавления и так далее. Для экструзии трубы необходимо включить охлаждающую воду, снизить температуру винта, что способствует улучшению качества пластификации, температура охлаждающей воды через винт составляет около 50 ~ 70.
3 Скорость тяги
Регулирование скорости тяги в операции повторного экструзии очень важно, материал после экструзии плавления и пластификации, непрерывного экструзии из носа после тяги, так что в стереотипное устройство, охлаждающее устройство, тяговое устройство и т. Д., Скорость тяги должна соответствовать скорости экструзии. Как правило, при нормальном производстве скорость тяги должна быть на 1% - 10% быстрее, чем скорость экструзии труб.
Сжатый воздух и давление
Сжатый воздух может раздувать трубы, так что трубы поддерживают определенную окружность. Требования к давлению должны быть адекватными по размеру. Давление слишком мало, труба не круглая, давление слишком велико, стержневой штамп охлаждается, внутренняя стенка трубы имеет трещины, не гладкая, качество трубы снижается. В то же время давление требует стабильности, например, давление внезапно большое и малое, трубы легко создают статус - кво бамбуковых узлов.
5.Температура установок калибровки, охлаждающих устройств
Выдача различных пластиковых изделий, использование различных методов калибровки и охлаждения, охлаждающая среда может быть воздухом, водой или другими типами жидкостей, необходимо контролировать температуру, температура в основном связана с производительностью, внутренним напряжением продукта и так далее.

Похожий продукт рекомендовать


