-
Электронная почта
webmaster@rxjd.com
-
Телефон
13801568566
-
Адрес
Китай
Категории продукта
Чжанцзяган
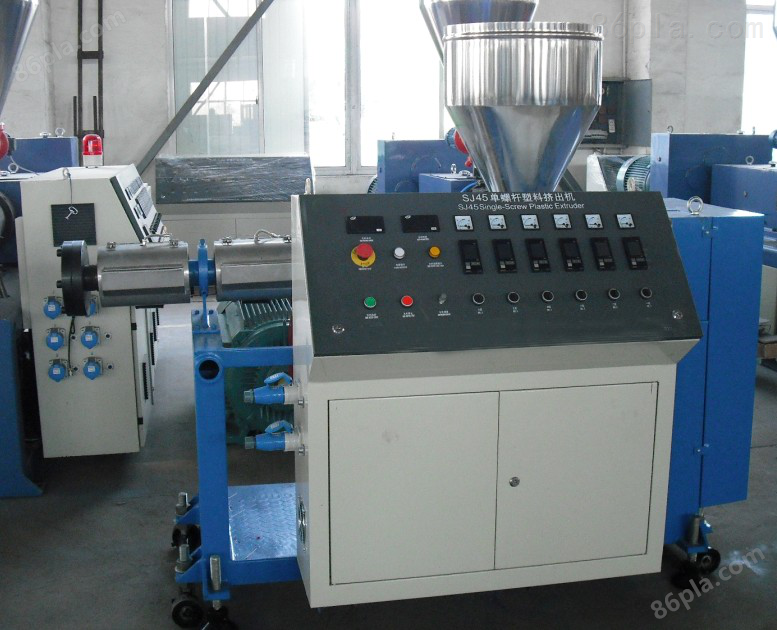
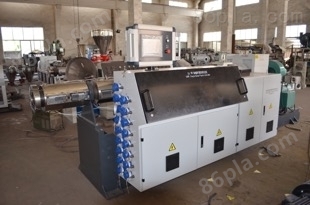
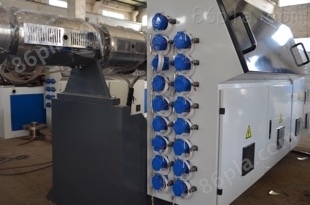
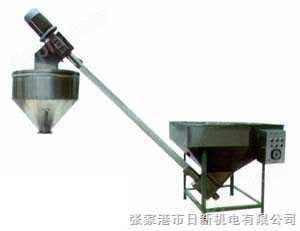
Многофункциональное оборудование для экструдирования ПВХ
ДоговариваемыйОбновление на01/12
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
Многофункциональное оборудование для экструзии ПВХ Надежная двухступенчатая система управления температурой наружного цикла стержня винта гарантирует, что различные формулы могут производить высококачественные трубы UPVC
Подробности о продукте
Описание многофункционального производственного оборудования для экструзии ПВХ:
Все эти процессы выполняются с помощью цилиндра с винтом и спиральным каналом. Пластиковые гранулы попадают в цилиндр через бункер на одном конце цилиндра и передаются на другой конец цилиндра через винт. Для достаточного давления глубина резьбы на винте уменьшается с увеличением расстояния до бункера. Внешний нагрев и внутреннее тепло, создаваемое трением в пластмассах и винтах, делают пластик мягким и плавящимся. Различные полимеры и различные приложения, требования к конструкции пластиковых экструдеров часто различны. Многие варианты связаны с выходом, несколькими верхними отверстиями, специальным гибридным устройством вдоль винта, охлаждением и нагреванием расплава или без внешнего источника тепла (изоляционные пластиковые экструдеры), изменением относительного размера зазора между винтом и цилиндром, а также количеством винтов и т. Д.
Многофункциональное оборудование для экструдирования ПВХоперация
Все эти процессы выполняются с помощью цилиндра с винтом и спиральным каналом. Пластиковые гранулы попадают в цилиндр через бункер на одном конце цилиндра и передаются на другой конец цилиндра через винт. Для достаточного давления глубина резьбы на винте уменьшается с увеличением расстояния до бункера. Внешний нагрев и внутреннее тепло, создаваемое трением в пластмассах и винтах, делают пластик мягким и плавящимся. Различные полимеры и различные приложения, требования к конструкции пластиковых экструдеров часто различны. Многие варианты связаны с выходом, несколькими верхними отверстиями, специальным гибридным устройством вдоль винта, охлаждением и нагреванием расплава или без внешнего источника тепла (изоляционные пластиковые экструдеры), изменением относительного размера зазора между винтом и цилиндром, а также количеством винтов и т. Д.
Многофункциональное оборудование для экструдирования ПВХоперация
I. Вождение автомобиля
1. Можно водить машину при постоянной температуре, прежде чем ехать, нос и фланцевый болт экструдера должны быть дополнительно затянуты, чтобы устранить разницу между болтами и тепловым расширением носа, порядок затягивания болтов носа - это диагональное затягивание, сила должна быть равномерной. При затягивании фланцевой гайки носовой части требуется, чтобы вокруг нее были мягкие и последовательные, иначе нужно запустить материал.
2.Ведите машину, выберите кнопку « Приготовьтесь к вождению», затем возьмите кнопку « вождение», затем медленно поверните ручку регулировки скорости вращения винта, медленный запуск вращения винта. Затем постепенно ускоряется, при небольшом количестве заправки. При загрузке внимательно следите за изменениями индикаторов амперметра хоста и различных индикаторов. Винтовый крутящий момент не может превышать красный (как правило, таблица крутящего момента 65% - 75%). До того, как пластиковый профиль будет экструдирован, никто не должен стоять прямо перед ротовой моделью, чтобы предотвратить несчастные случаи, вызванные разрывом болта или мокрым пузырьком сырья. После того, как пластик выдавливается из носового отверстия, экструзию необходимо медленно охладить и привести в действие тяговые устройства и стереотипные модели и включить эти устройства. Затем в соответствии с индикаторами контрольного прибора и требованиями к экструзионному изделию. Части корректируются соответствующим образом, чтобы привести всю операцию экструзии в нормальное состояние. И по мере необходимости добавьте достаточное количество материала, двухвинтовой экструдер с использованием дозатора для равномерной и равномерной загрузки.
3. Когда выходной материал ротовой модели равномерный и хорошо пластиковый, можно выполнить стереотипную втулку тягача. Оценка степени пластификации должна основываться на опыте, как правило, можно судить по внешнему виду экструдированного материала, то есть поверхность имеет блеск, отсутствие примесей, отсутствие пенообразования, кокс и обесцвечивание, рука экструдирует экструдированный материал до определенной степени без заусенцев, трещин, имеет определенную эластичность, это показывает, что материал хорошо пластируется. Если пластификация плохая, можно правильно отрегулировать скорость вращения винта, температуру цилиндра и носа до тех пор, пока не будут выполнены требования.
4.В процессе экструзионного производства ПВХ - дренажных труб, в соответствии с технологическими требованиями, периодически проверять различные технологические параметры на предмет их нормальности и заполнять технологические записи. Проверьте качество продукции профиля в соответствии со стандартами контроля качества, чтобы обнаружить проблему и принять своевременные меры для ее решения.
II. Стоянка
1.Остановите заправку, экструдер внутри пластика экструзии экструзии экструзии, при выходе винта, выключите цилиндр и носовой источник питания, остановите нагрев.
2. Отключите экструдер и вспомогательную машину от питания, чтобы винт и вспомогательная машина перестали работать.
3.Открыть носовой соединительный фланец и снять носовую часть. Очистка пористой пластины и частей носа. При очистке, чтобы предотвратить повреждение внутренней поверхности носа, остатки внутри носа должны быть очищены стальными правилами, стальными листами, а затем наждачной бумагой, прикрепленной к носу пластика, измельчена и отполирована, покрыта маслом или силиконовым антикоррозийным маслом.
4.После очистки винта, цилиндра, после снятия головки, перезапустить хост, добавить припаркованные материалы (или сломанные материалы), очистить винт, цилиндр, в это время винт выбирает низкую скорость (sr / min около или около), чтобы уменьшить износ. После того, как припаркованный материал измельчается в порошок * экструзию, остаточные частицы и порошок могут повторно выдуваться сжатым воздухом из загрузочного отверстия и выхлопного отверстия до тех пор, пока в цилиндре не будет остаточного материала, скорость вращения винта уменьшается до нуля, останавливается экструдер, выключается общий источник питания и главный клапан холодной воды.
5. Предметы безопасности, на которые следует обратить внимание при экструзии, включают электричество, тепло, механическое вращение и погрузку и разгрузку громоздких деталей. ПВХ - коллектор экструзионный локомотивный цех должен быть оснащен подъемным оборудованием, сборкой головок, винтов и других громоздких деталей для обеспечения безопасного производства.
Похожий продукт рекомендовать