-
Электронная почта
spm@beierpm.com
-
Телефон
13773268866
-
Адрес
Чжанцзяганская зона экономического развития провинции Цзянсу
Категории продукта
Цзянсу Белл машиностроение
Производство пластиковых труб
ДоговариваемыйОбновление на01/12
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
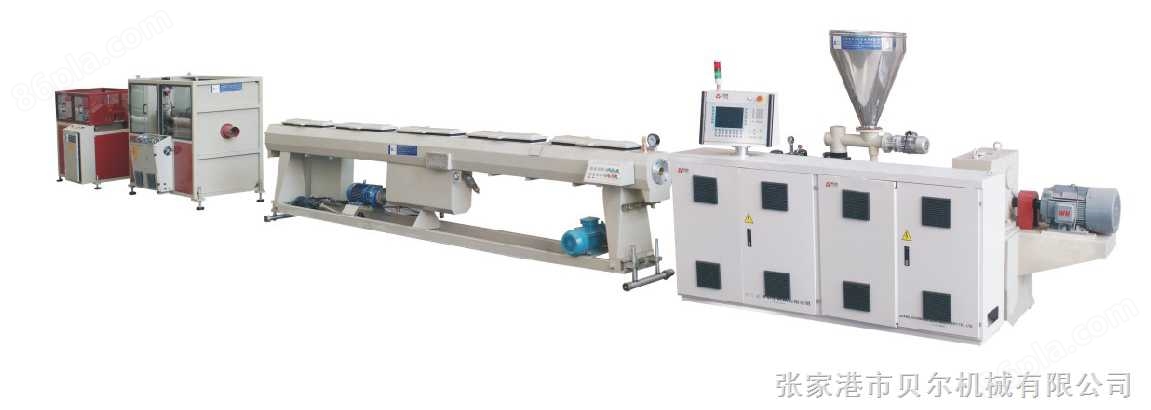
Оборудование для экструзии конических труб в основном используется для производства сельскохозяйственных водопроводов и канализации, строительных водопроводов и канализации, прокладки кабелей и других аспектов различных диаметров труб, толщиной стенок пластиковых труб ПВХ.
Подробности о продукте
Производство пластиковых трубВведение:
« В основном используется для производства сельскохозяйственного водоснабжения и дренажа, строительного водоснабжения и дренажа, прокладки кабелей и других аспектов различных диаметров труб, толщиной стенок пластиковых ПВХ труб, состоящих из конических двухвинтовых экструдеров, вакуумных формовочных стендов, тяговых машин, режущих машин, кантователей и т. Д. Винтовые экструдеры и тягачи используют устройство частотной модуляции переменного тока, вакуумные насосы и тяговые двигатели используют высококачественные продукты. Тяга имеет два когтя, три когтя, четыре когтя, шесть когтей и другие способы тяги. Можно выбрать форму пилы или планетарной резки, а также с длинномером и устройством утолщения, производительность агрегата надежна, производительность высокая. В соответствии с требованиями заказчика компания может настроить устройство для производства спиральных глушителей и блоков пенообразующих труб с сердечником.
Производство пластиковых трубОперативные меры предосторожности:
(1) Подготовка перед загрузкой
(1) Установка носовой части правильно обрабатывает положение и соединение воздушных отверстий на опоре шунта и корпусе модуля; Портовой модуль, стержневой модуль должен быть концентрическим: герметичный торец должен быть сжат, чтобы предотвратить утечку; Поставьте шунт между выходом экструдера и носом; Соединение между фланцем носа и фланцем экструдера должно быть равномерно сжато, и если болтовое соединение, оно должно быть снова затянуто после предварительного нагрева машины.
б) нагревательное кольцо, установленное вне головки, должно быть плотно прикреплено к носу при установке, не должно быть пустого дома между наружной стенкой головки, а затем установлена термопара, подключена к источнику питания.
(3) Установка стереотипной втулки после установки устройства в фиксированном положении, подключение охлаждающей воды к водопроводу и вакуумным трубопроводам (если используется процесс вакуумной формовки).
Настройка температуры для подогрева секций экструдера и носовой части; После нагрева до заданной температуры поддерживайте определенное время, так что машина и нос внутри и снаружи температуры.
(5) Проверка и проверка производственной линии трубопровода и регулировка различных станков производственной линии экструзионных труб должны гарантировать, что центральное положение каждой установки находится в правильном положении, пуск и эксплуатация должны быть нормальными: водопровод, трубопровод проходим.
(2) Включить
Поддержание определенного места в бункере; Во время вождения винт сначала работает медленно, направляющая труба достигает плавного состояния, а затем увеличивает скорость винта.
(2) при экструзии материала, когда материал вытесняется из носа, следует сначала наблюдать состояние пластификации материала и равномерность толщины стенки заготовки трубы, в соответствии с пластификацией регулировать температуру нагрева; В соответствии с изгибом заготовки экструзионной трубы отрегулируйте регулировочный болт, чтобы соответствовать требованиям равномерности стенки трубы.
(3) Остановка
(1) останов, остановка заправки или выгрузка содержимого из бункера; Постарайтесь максимально сжать материал в машине.
Прекращение нагрева; Сначала уменьшите скорость вращения винта, постепенно опуститесь до нуля, после остановки.
(3) Закройте воду, электричество, выключите входной клапан охлаждающей воды, компрессор или вакуумный насос, тягач и так далее.
(4) разборка головки: разборка головки и очистка; Следует иметь в виду, что используемый инструмент не царапает поверхность носа: если он временно не используется, нос должен быть защищен маслом.
Похожий продукт рекомендовать