-
Электронная почта
dai_xiaozhong@163.com
-
Телефон
13962468139
-
Адрес
Чжанцзяган
Категории продукта
Сучжоу
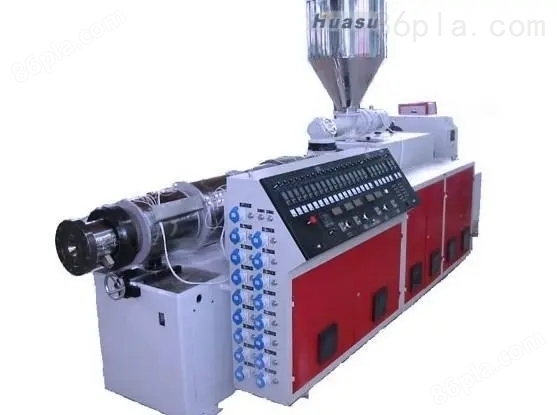
SJSZ - 80 Конический двухвинтовой пластиковый экструдер
ДоговариваемыйОбновление на01/12
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
Конический двухвинтовой пластиковый экструдер SJSZ - 80, в сочетании с соответствующей головкой и вспомогательной машиной, твердый поливинилхлоридный порошок может быть непосредственно переработан в трубы, пластины, профили и т. Д. Также может использоваться для грануляции поливинилхлоридного порошка.
Подробности о продукте
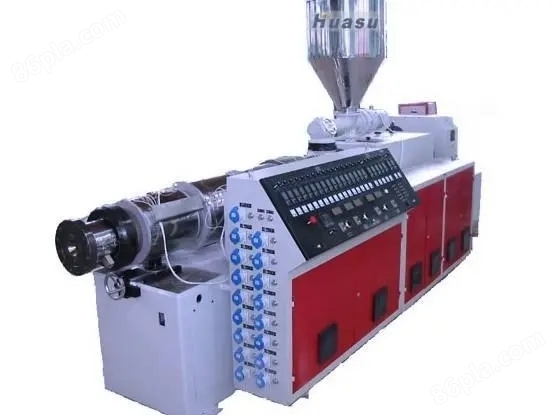
Конический двухвинтовой пластиковый экструдер с соответствующей головкой и вспомогательной машиной, твердый поливинилхлоридный порошок может быть непосредственно переработан в трубы, пластины, профили и т. Д. Также может использоваться для грануляции поливинилхлоридного порошка. Принципы его работы заключаются в следующем:
1. Пластиковая подача: на входе конического двухвинтового экструдера пластиковые частицы или порошок загружаются в камеру подачи.
2. Подача и плавление: когда двойной винт начинает вращаться, они будут толкать пластик вперед и применять силу сдвига. Благодаря непрерывному вращению и движению пластик постепенно толкается в более узкую часть конической камеры. При этом пластик подвергается высокой температуре и высокому давлению.
Постепенно плавится в хорошо пластичный расплав.
3. прессование и смешивание: расплавленный пластик под действием двойного винта подается в выходное отверстие конической камеры. Во время этого процесса пластик подвергается дальнейшему смешиванию и выравниванию, обеспечивая равномерное распределение любой добавки или наполнителя.
4. экструзия формы: как только пластик будет дополнительно сжат, равномерно смешан и достигнет требуемого состояния, он будет вытеснен через отверстие экструзии. Обычно используются индивидуальные формы, чтобы придать форму и размер, необходимые для экструзии пластика.
Правила эксплуатации конических двухвинтовых экструдеров:
I. Проверка
1. Включите главный двигатель, вентиляционный двигатель, наблюдайте и проверяйте, соответствует ли его рулевое управление требованиям.
2. Проводите холодную воду в раковину и наблюдайте за беспрепятственным прохождением отверстий на входе и выходе.
II. ОПЕРАЦИЯ
1. В соответствии с технологическими требованиями производства подготовьте необходимый однородный материал, приготовьте расцепляющий и убирающий диски, одновременно выпуская охлаждающую воду, и тяговый провод будет помещен.
2. Включите общий источник питания, включите выключатели питания для каждого сегмента нагрева, высокоскоростной контроль температуры для обогрева каждого сегмента.
3.Ожидание, когда термометр указывает достижение заданной температуры, изоляция в течение 1 часа (каждый участок нагрева может быть измерен термометром), удаление остатка, затем установка фильтрующей сетки, соединяющей головку.
4.При включении, медленно отрегулируйте, наблюдайте, является ли индикатор тока нормальным, ожидая, что смещение стержня будет лучше, пронзите сердечник кабеля в нос и начните официальную работу.
5. В ходе процесса оператор должен выполнять тройную работу. То есть, "прилежный просмотр, прилежность, прилежный осмотр".
III. ПРИМЕЧАНИЯ
1. Машины, как правило, не допускаются к работе без нагрузки, чтобы винты и барабаны не брились.
В точках смазки машины необходимо регулярно заправлять и менять смазочные материалы.
3. После каждого производства необходимо немедленно очистить нос и пресс - форму от остатков материала, если машина временно не работает, нанесите антикоррозийное масло на такие поверхности, как винт и головка пресс - формы.
4. Остерегайтесь попадания стальных примесей, таких как мелкие инструменты, в входное отверстие, чтобы избежать царапин винта и цилиндра.
5. Часто проверяйте, есть ли у указателя прибора вялость, дислокация и другие явления во всех действиях циферблата.
6. После завершения работ, накрыть заготовленный ковш крышкой, очистить участок.
7. Запрещается включение при температуре ниже установленного значения.
Похожий продукт рекомендовать


