- Электронная почта
- Телефон
-
Адрес
улица Шуаньцяо, район Динхай, город Чжоушань, провинция Чжэцзян
Категории продукта
Чжэцзян Чжоушань
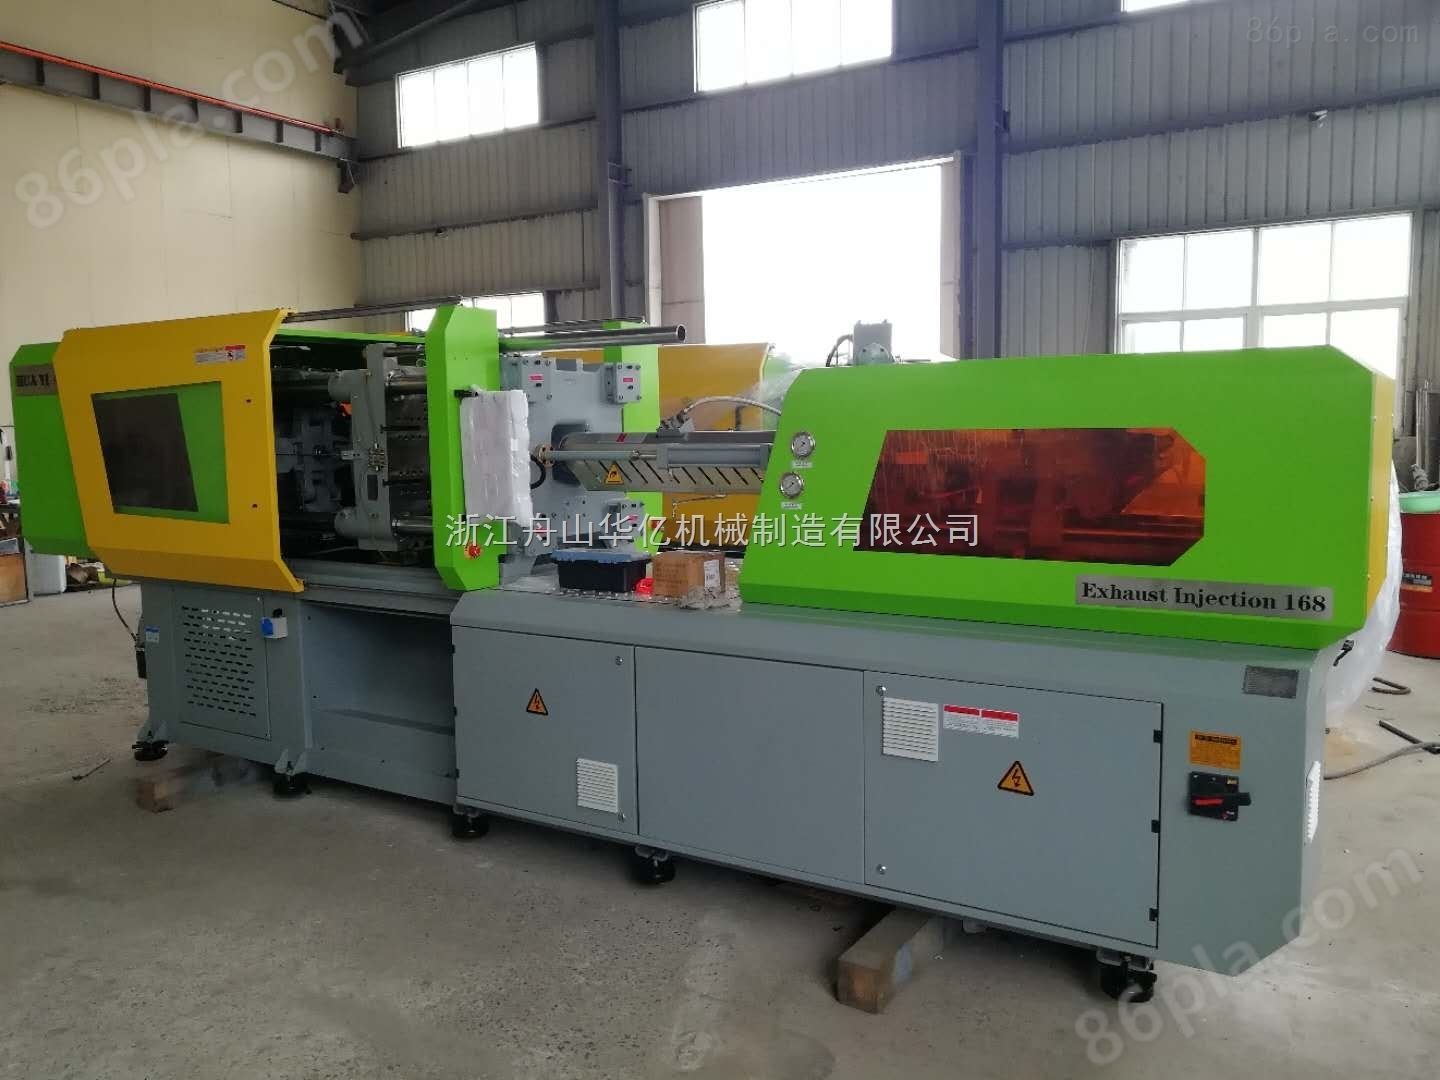
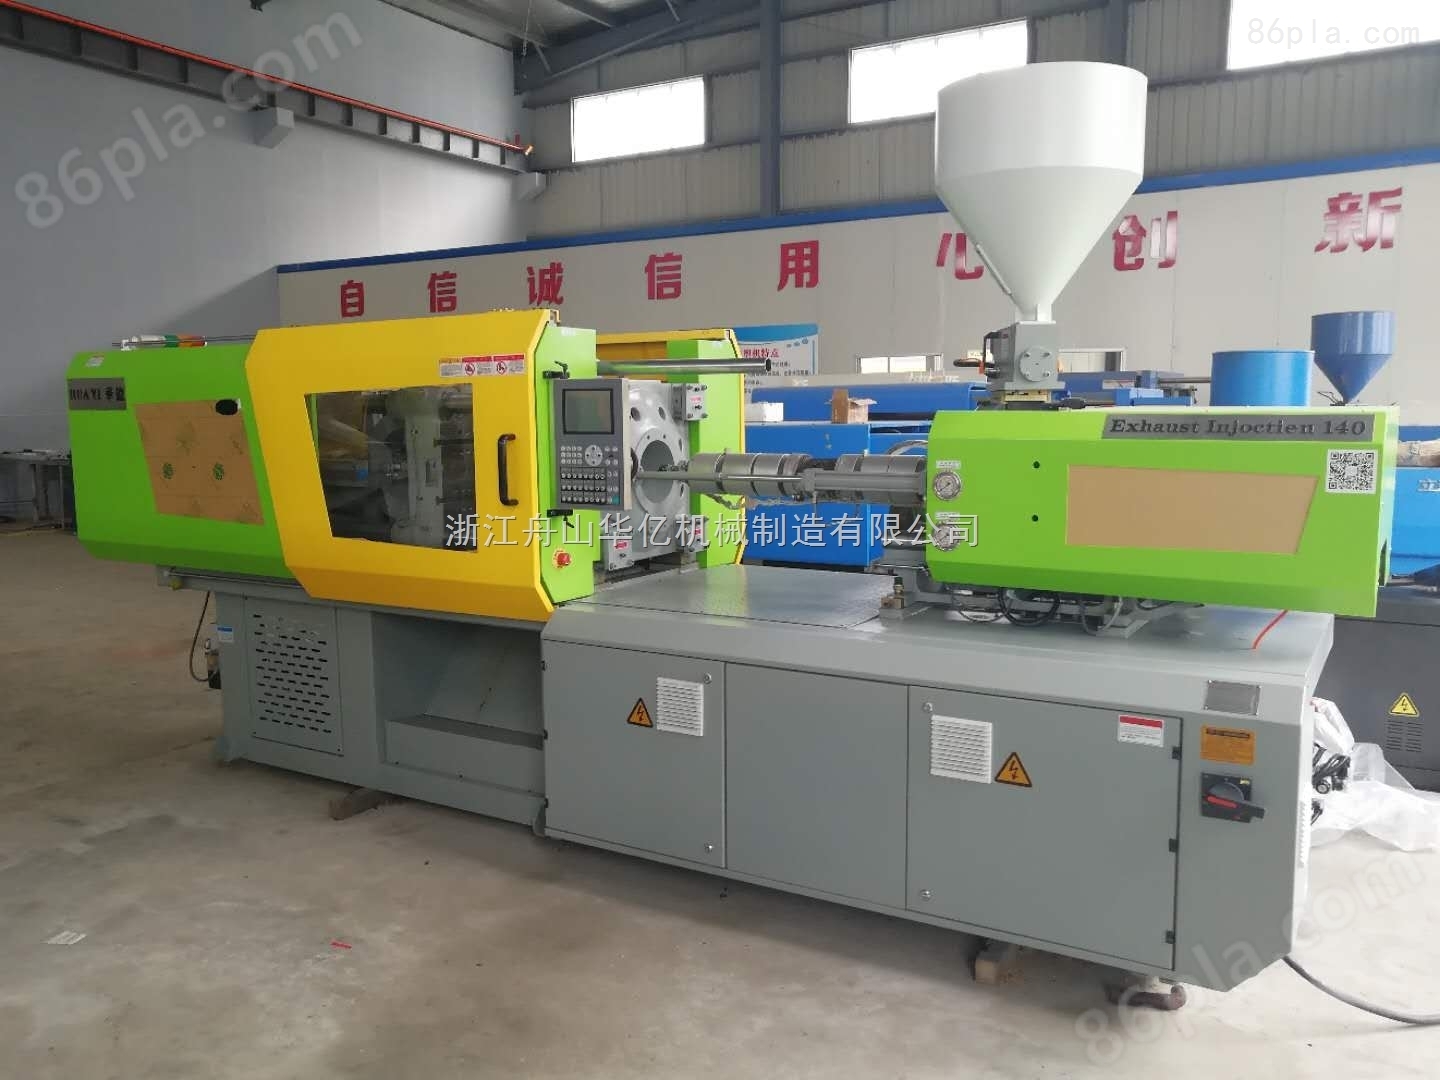


Беспошлинная промышленная инъекционная машина
ДоговариваемыйОбновление на01/17
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
Безсушильная промышленная инъекционная машина основана на классической теории экструзии и выхлопных газов, в сочетании с характеристиками инъекции выхлопных газов, механизм выхлопных газов выхлопной инъекции и теория проектирования пластиковых компонентов были изучены. В ходе эксперимента было выявлено множество важных параметров. Такие, как скорость вращения винта, противодавление, количество заправки, температура выхлопа и другие характеристики плавления винта первого порядка и эффективность выхлопа выхлопного винта.
Подробности о продукте
Беспошлинная промышленная инъекционная машинаМеры предосторожности
1. Как только оператор обнаруживает неисправность машины или электроприбора, он должен немедленно остановить двигатель насоса, отключить питание и немедленно сообщить об этом руководителю цеха.
2. В процессе производства литья для инъекций, оператор должен получить продукт перед предохранительной дверью, не может быть прямого контакта с нагревательным цилиндром и другими высокотемпературными устройствами, чтобы предотвратить ожоги.
3. Оператор не может самостоятельно изменять какие - либо параметры процесса литья.
4. В процессе работы инъекционная машина, оператор не может самовольно покинуть работу, не может говорить с людьми на темы, не связанные с работой.
5. В течение * минут включения (или включения) оператор должен внимательно следить за тем, работает ли каждый смазочный ползунок формы, верхняя игла нормально, нет ли недостатка смазочного масла; В случае отклонения незамедлительно сообщайте об этом руководителю цеха.
6. В процессе работы оператор должен следовать указаниям инспектора качества о качестве, что приводит к самопроверке дефектов, которые должны быть окончательно подтверждены инспектором качества цеха, прежде чем они могут быть помещены в ящик с отходами.
При смене оператор должен четко информировать сменяющих сотрудников о важных событиях, происходящих на рабочем месте.
Беспошлинная промышленная инъекционная машинаТехническое обслуживание:
1. Техническое обслуживание пресс - форм перед производством
1.1 Необходимо очистить поверхность формы от загрязнения нефтью, ржавчины и проверить, есть ли инородное тело в отверстиях охлаждающей воды формы и нет ли водопровода.
1.2 Необходимо проверить, повреждена ли дуга в резиновой оболочке формы и есть ли остатки инородного тела. Есть ли аномалии в движущихся частях и плавное ли движение.
2. Техническое обслуживание пресс - форм в производстве
2.1 Ежедневно проверять все направляющие колонны формы, повреждены ли направляющие колонны, в том числе направляющие колонны формы. Строительные позиции и другие компоненты, регулярное обслуживание заправки, два раза в день на работу и с работы.
2.2 Очистить фасонную поверхность формы и выхлопную канавку от чужеродной проволоки, инородного тела, масла и т. Д. И проверить, является ли верхняя игла формы ненормальной и регулярно смазывается. Расчистка поверхностей модулей и каналов производится два раза в день. Направляющие верхушки, втулки, верхушки определения местоположения подают масло один раз в день.
2.3 Регулярно проверять плавность водных путей формы и крепить все крепежные винты.
Похожий продукт рекомендовать